











Problemes de qualitat de la tira d'acer: causes de l'aplanament de les esquerdes de prova en la producció de tubs ERW
Problemes de qualitat de la tira d'acer en la producció de tubs ERW: causes, inspecció i solucions
Resposta ràpida
Els problemes de qualitat de la tira d'acer són una de les causes més passades per alt de la mala qualitat dels tubs ERW. Les variacions en el contingut de carboni, la segregació de fòsfor, les rebaves a les vores de la tira i les inclusions no metàl·liques poden reduir l'estabilitat de la soldadura, augmentar les taxes de ferralla i causar errors en les proves d'aplanament, fins i tot quan els paràmetres de soldadura semblen correctes. Abans d'ajustar el molí de tubs, verifiqueu la qualitat de la tira d'acer entrant. L'anàlisi de fallades ha demostrat que la segregació de la línia central rica en fòsfor pot romandre oculta fins que les proves d'aplanament revelen esquerdes fràgils.
Conclusions clau
✔ La fluctuació del carboni provoca una penetració inestable de la soldadura.
✔ La segregació de fòsfor redueix la ductilitat i pot causar aplanaments d'esquerdes de prova.
✔ Les rebaves de les vores de la tira redueixen la qualitat de la soldadura d'alta freqüència.
✔ Una matèria primera deficient augmenta el desgast del rodet de compressió.
✔ La inspecció de l'acer entrant és tan important com l'optimització dels paràmetres de soldadura.
✔ Una matèria primera estable és la base d'una producció estable de tubs ERW.

La qualitat de la banda d'acer entrant influeix directament en la precisió del conformat, l'estabilitat de la soldadura i la qualitat acabada del tub.
Introducció
Molts fabricants creuen que els defectes de soldadura provenen del mateix molí de tubs. Com a resultat, ajusten repetidament la potència de soldadura, substitueixen els rodets de compressió o modifiquen els paràmetres de conformació.
Tanmateix, els enginyers experimentats en laminadors de tubs saben que molts problemes de producció comencen molt abans que la tira entri a la secció de conformació.
La qualitat de la matèria primera determina l'estabilitat de tot el procés de fabricació. Fins i tot els més avançats Molí de tubs ERWno es poden produir canonades d'alta qualitat de manera consistent si la tira d'acer entrant conté segregació química, duresa desigual, rebaves excessives a les vores o inconsistències dimensionals.
En la producció moderna de tubs ERW, els defectes de la matèria primera sovint apareixen com:
- Esquerdament de la costura de soldadura
- Fallada de la prova d'aplanament
- Prova de fuites hidràuliques
- Deformació de la canonada
- Mal aspecte de la soldadura
- Desgast excessiu del rotllo
- Corrent de soldadura inestable
Molts d'aquests problemes s'atribueixen incorrectament a la configuració de l'equip, quan la causa principal rau en la mateixa tira d'acer.
Aquest article explica com la qualitat de les tires d'acer afecta cada etapa de la producció de tubs i com els fabricants poden identificar defectes abans que es converteixin en costoses fallades de producció.
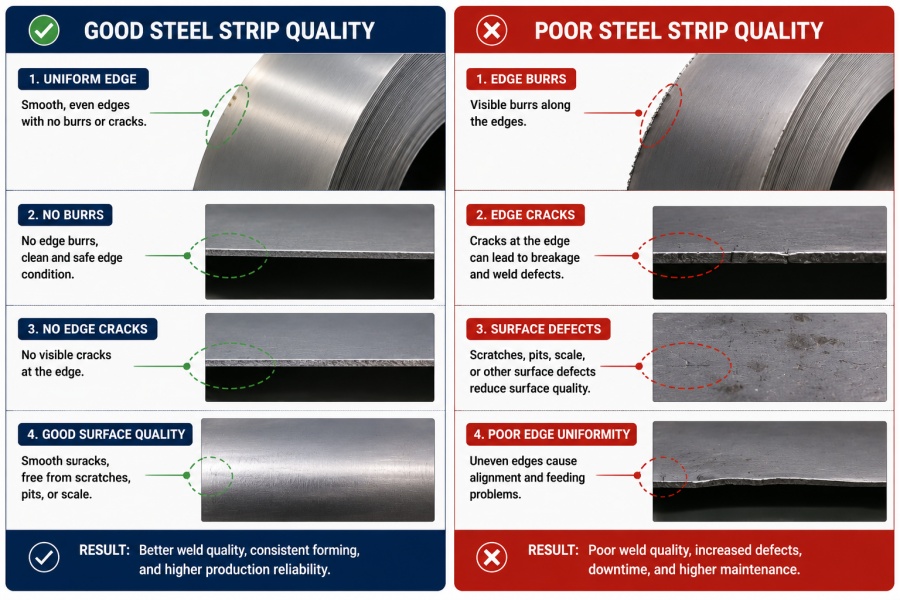
Els petits defectes de la matèria primera poden convertir-se en problemes de producció importants durant el conformat i la soldadura.
Quins són els problemes de qualitat de la tira d'acer?
Els problemes de qualitat de la banda d'acer es refereixen a defectes en la bobina entrant que afecten negativament les etapes de conformació, soldadura, dimensionament i proves de la fabricació de tubs ERW.
A diferència de les fallades de les màquines, els defectes de la matèria primera sovint romanen ocults fins que el tub arriba al procés de soldadura o inspecció.
Els problemes comuns de qualitat de la tira d'acer inclouen:
- Fluctuació del contingut de carboni
- Segregació de fòsfor
- Segregació de sofre
- Rebaves de vora de tira
- Inclusions no metàl·liques
- Gruix desigual de la tira
- Ondulació de la vora
- Ratllades superficials
- Escala residual
- Variació de la corona de la bobina
Aquests defectes influeixen en tres aspectes crítics de la producció:
1. Formabilitat
Les propietats inconsistents del material provoquen una deformació inestable de la tira, cosa que dificulta el manteniment d'un perfil de conformació simètric.
Això sovint porta a:
- Tira vagant
- Desalineació del rotlle
- Angle en V desigual
- Mala coincidència de vores
Abans de modificar la secció de conformació, inspeccioneu el vostre Rodets de molí de tubsjuntament amb la qualitat de la banda entrant per distingir els problemes de l'equipament dels problemes relacionats amb el material.
2. Soldabilitat
Durant la soldadura d'alta freqüència, la generació de calor depèn de la resistència elèctrica i del contacte de les vores.
Si la composició de l'acer varia al llarg de la bobina:
- La calefacció es torna inconsistent
- Canvis actuals en la distribució
- La penetració de la soldadura varia
- Les zones afectades per la calor es tornen inestables
Fins i tot amb un alt rendiment Màquina de soldadura d'alta freqüència, una química de l'acer inconsistent pot produir una qualitat de soldadura desigual.
3. Rendiment mecànic
Una canonada pot semblar visualment acceptable però tot i així no superar les proves mecàniques.
Els errors típics inclouen:
- Aplanament d'esquerdes
- Fuita hidràulica
- Fallada d'expansió de l'anell
- Reducció de la resistència a l'impacte
La investigació sobre canonades API ERW va trobar que la segregació de la línia central enriquida amb fòsfor pot passar desapercebuda fins a les proves d'aplanament, on es produeixen esquerdes fràgils malgrat una soldadura aparentment sòlida.
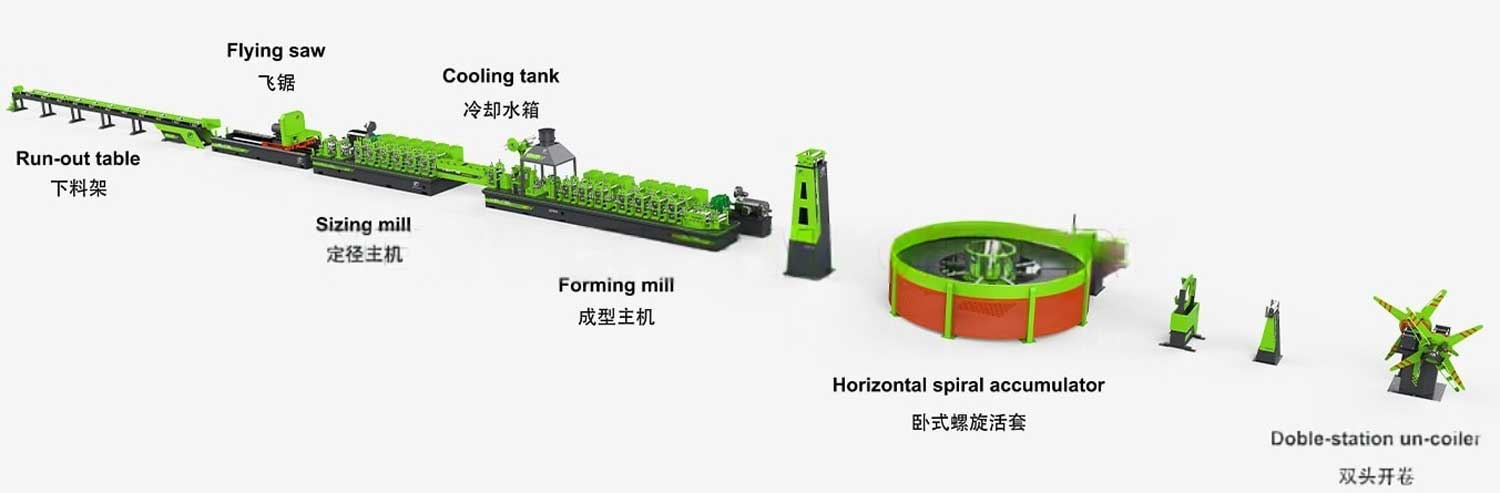
La qualitat de la banda d'acer afecta el conformat, la soldadura, la inspecció i el rendiment a llarg termini de la canonada acabada.
Com afecta la fluctuació del carboni a la soldadura?
El carboni és un dels elements d'aliatge més importants que afecten la soldabilitat de la banda d'acer. Fins i tot quan la composició química compleix les especificacions, una variació excessiva en el contingut de carboni dins de la mateixa bobina pot reduir significativament l'estabilitat de la soldadura.
Durant la soldadura d'alta freqüència (HF), les vores de la tira s'han d'escalfar fins a un estat plàstic i forjar-se juntes sota pressió de compressió. Si una secció de la tira conté un nivell de carboni més alt que una altra, la seva resistència elèctrica, trempabilitat i comportament de refredament canvien en conseqüència.
Com a resultat, la soldadura ja no es comporta de manera consistent.
Els fabricants sovint observen els símptomes següents:
- Una canonada supera la prova hidrostàtica, mentre que la següent presenta una fuita de soldadura.
- L'aspecte del cordó de soldadura canvia sense cap ajust a la configuració de la màquina.
- La zona afectada per la calor (ZAT) varia en amplada.
- La penetració de la soldadura esdevé inconsistent.
- Les taxes de ferralla augmenten tot i que Màquina de soldadura d'alta freqüènciafunciona amb normalitat.
Les zones riques en carboni també tendeixen a formar microestructures més dures després d'un refredament ràpid. Aquestes regions són menys dúctils i més susceptibles a l'esquerdament durant el conformat posterior o les proves mecàniques. Els estudis de línies d'unió ERW han demostrat que la partició i la segregació local del carboni influeixen en la microestructura final de la soldadura i les propietats mecàniques.
Recomanació d'enginyeria
Abans d'augmentar la potència de soldadura o la força de compressió, verifiqueu la química de la bobina entrant.
Les comprovacions recomanades inclouen:
- Consistència de carboni a través de la bobina
- Certificat de proves de molí (MTC)
- Variació química de bobina a bobina
- Distribució de duresa
Una tira d'acer estable permet Molí de tubs ERWper operar amb paràmetres de soldadura repetibles, reduint tant el temps d'inactivitat com els ferralla.
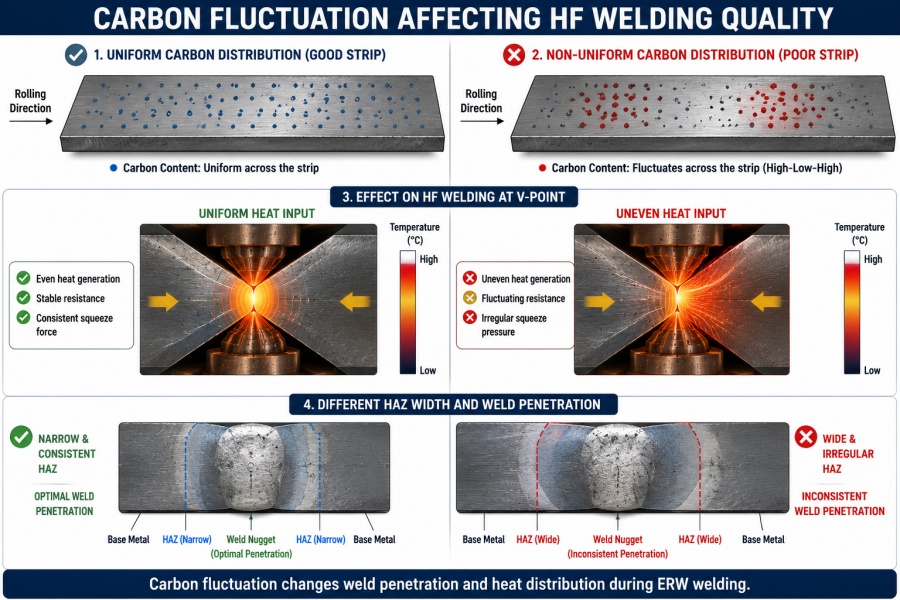
La fluctuació del carboni canvia la penetració de la soldadura i la distribució de la calor durant la soldadura per ERW.
Per què la segregació de fòsfor causa un aplanament de les esquerdes de prova?
Entre tots els defectes de les matèries primeres, segregació de fòsfor és un dels més difícils d'identificar perquè sol ser invisible durant la producció normal.
La canonada pot semblar perfectament soldada.
El cordó de soldadura pot passar la inspecció visual.
La prova hidrostàtica pot fins i tot tenir èxit.
No obstant això, quan la canonada pateix un prova d'aplanament, de sobte apareixen esquerdes fràgils.
Aquest fenomen s'ha descrit àmpliament en la fabricació de canonades ERW.
Què és la segregació de fòsfor?
Durant la colada contínua, el fòsfor tendeix a concentrar-se a la banda de segregació de la línia central de la llosa.
La laminació en calent no pot eliminar completament aquesta segregació.
Com a resultat, la tira d'acer ja conté regions fràgils localitzades abans d'entrar al molí de tubs.
Durant el conformat i la soldadura per alta freqüència, la banda de segregació es reorienta cap a la regió de soldadura.
Quan s'aplica una pressió d'aplanament, aquestes zones fràgils no es poden deformar uniformement.
En canvi, les esquerdes es propaguen ràpidament al llarg de la banda de segregació.
L'anàlisi de fallades de canonades API ERW ha demostrat que la segregació de la línia central rica en fòsfor pot romandre oculta després de la soldadura, però desencadenar una fractura fràgil durant la prova d'aplanament de l'anell, fins i tot quan la soldadura en si és metal·lúrgicament sòlida.
Símptomes típics
- Prova d'aplanament de fissures
- Fissura al costat de la soldadura en lloc de a través de la soldadura
- Superfície de fractura fràgil
- Bon aspecte visual però no va superar la prova mecànica
- Queixes dels clients després del lliurament
Moltes fàbriques s'equivocaven:
❌ Augmenta la potència de soldadura
❌ Substitueix els rotllos de compressió
❌ Ajusta l'angle en V
Cap d'aquests canvis resol el problema perquè el defecte s'origina en la matèria primera en lloc del procés de soldadura.
Recomanació d'enginyeria
Quan es produeixen errors d'aplanament repetidament:
- Revisar els registres de qualitat del proveïdor d'acer.
- Comproveu els nivells de fòsfor (P) i la segregació de la línia central.
- Compareu seccions metal·logràfiques de canonades defectuoses i qualificades.
- Verificar si les esquerdes s'inicien al metall base o a la soldadura.
Si l'esquerda comença lluny de la línia d'unió, centreu-vos primer en la qualitat de la matèria primera abans de modificar els paràmetres de soldadura.
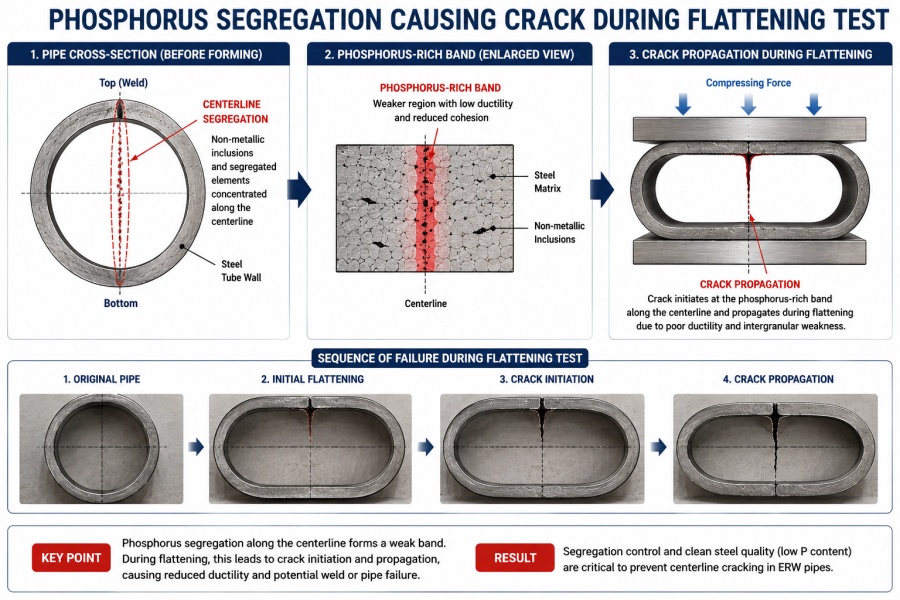
La segregació de fòsfor a la línia central pot causar esquerdes fràgils durant l'aplanament, fins i tot quan la soldadura està intacta.
Com afecten les rebaves de les vores de les tires a la soldadura per alta freqüència?
La qualitat de la vora de la tira sovint es passa per alt, però influeix directament en la concentració de corrent, l'expulsió d'òxid i la consistència de la soldadura.
Durant el tall, les ganivetes desgastades o una separació incorrecta poden deixar rebaves excessives a la vora de la tira.
Aquestes rebaves canvien la condició de contacte entre les dues vores de la tira abans d'entrar al punt V.
Els problemes de producció comuns inclouen:
- Calefacció desigual
- Inestabilitat de l'arc
- Atrapament d'òxid
- Mala soldadura de forja
- Esquerdes de ganxo
- Tenacitat de soldadura reduïda
Les directrius de la indústria també assenyalen que les rebaves, les vores danyades i una mala preparació de les vores poden pertorbar el flux de corrent i l'eliminació d'òxid, augmentant el risc de defectes de soldadura i fallades en les proves d'aplanament.
Símptomes comuns
- Cordó de soldadura exterior gruixut
- Rebava interior excessiva
- Espurnes freqüents
- Desplaçament de la línia de soldadura
- Augment del desgast del rodet de compressió
- Mals resultats d'inspecció per ultrasons
Recomanació d'enginyeria
Per minimitzar els defectes relacionats amb les rebaves:
- Inspeccioneu regularment els ganivets de tallar.
- Mantingueu una distància adequada per al ganivet.
- Mesureu l'alçada de la rebava abans de la producció.
- Mantingueu les vores de les tires netes i sense òxid.
- Assegureu-vos que la tira s'alimenti de manera estable a través de la Acumulador.
- Verificar l'alineació de la Rodets de molí de tubsabans que la tira arribi a l'estació de soldadura.
Una vora de banda consistent millora la qualitat de la soldadura, redueix el desgast del rotlle i augmenta l'estabilitat de la producció.
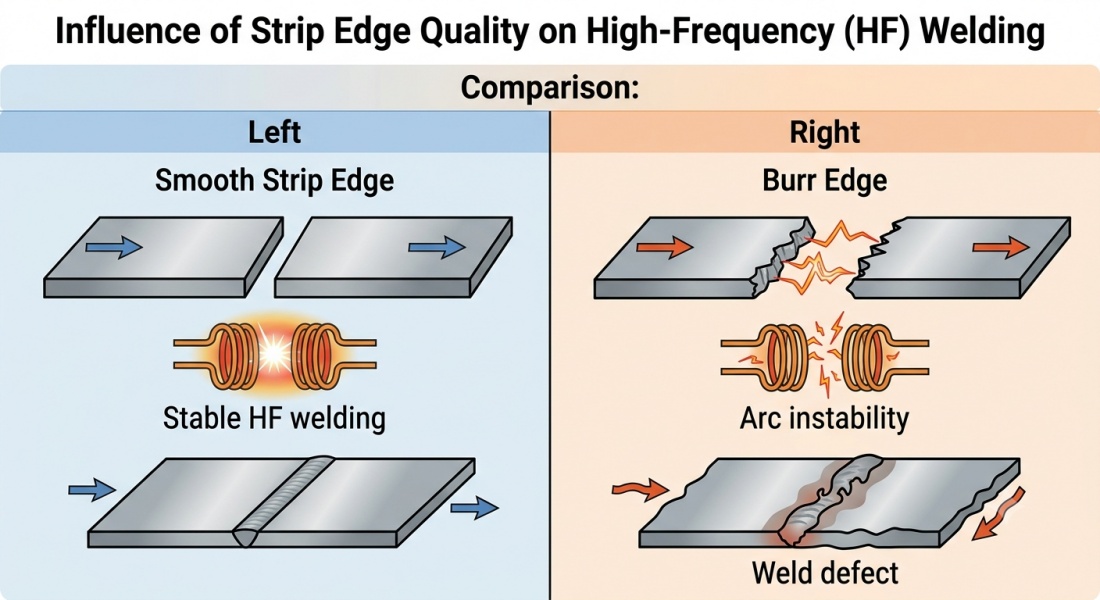
Les vores netes de la tira promouen un flux de corrent estable i milloren la integritat de la soldadura.
Text d'ancoratge
| Màquina de soldadura d'alta freqüència | Fluctuació del carboni |
| Molí de tubs ERW | Fluctuació del carboni |
| Acumulador | Rebaves de vora de tira |
| Rodets de molí de tubs | Rebaves de vora de tira |
Com inspeccionar la qualitat de la tira d'acer abans de la producció de tubs
Molts defectes de soldadura es poden evitar abans que comenci la producció si la banda d'acer entrant s'inspecciona sistemàticament.
En lloc d'esperar fins que les canonades fallin durant les proves hidrostàtiques o d'aplanament, els fabricants haurien d'establir un procés d'inspecció de matèries primeres que inclogui la composició química, les dimensions, l'estat de les vores i els defectes interns.
Un flux de treball d'inspecció típic inclou els passos següents:
Bobina d'acer entrant
↓
Verificació de la composició química
↓
Inspecció dimensional
↓
Inspecció de vores de tira
↓
Inspecció de defectes superficials
↓
Producció de prova
↓
Prova hidràulica
↓
Prova d'aplanament
↓
Inspecció UT
↓
Producció Qualificada
1. Verificació de la composició química
Verifiqueu sempre el Certificat de Prova de Molí (MTC) del proveïdor abans de carregar una bobina a la línia de producció.
Elements clau a monitoritzar:
- Carboni (C)
- Fòsfor (P)
- Sofre (S)
- Manganès (Mn)
Presteu especial atenció a:
- Consistència de carboni
- Segregació de fòsfor
- Traçabilitat del número de calor
L'ús de diferents escalfors amb una química inconsistent en el mateix lot de producció augmenta el risc d'una qualitat de soldadura inestable.
2. Inspecció de la vora de la tira
Inspeccioneu cada bobina abans que entri a la Acumulador.
Comprova si hi ha:
- Alçada de la rebava
- Ondulació de la vora
- Rovella
- Danys mecànics
- Qualitat de tall
Les vores deficients de la tira pertorben la concentració de corrent al punt V i poden causar soldadura d'alta freqüència (HF) inestable. Les directrius sobre el rendiment d'aplanament d'ERW també emfatitzen que les rebaves, l'òxid, el gruix desigual i les vores danyades poden interferir amb l'expulsió de l'òxid i augmentar els defectes de soldadura.
3. Prova hidrostàtica
Les proves hidrostàtiques verifiquen si la soldadura pot suportar la pressió interna.
Els símptomes típics de fallada inclouen:
- Fuita per forat d'agulla
- Fuites de soldadura longitudinals
- Pressió d'esclat per sota de les especificacions
Si les fallades es produeixen aleatòriament en lloc de contínuament, investigueu la consistència de la matèria primera abans de canviar els paràmetres de soldadura.
Les proves hidrostàtiques són una etapa estàndard en el control de qualitat de les canonades ERW i se solen combinar amb altres inspeccions destructives i no destructives.
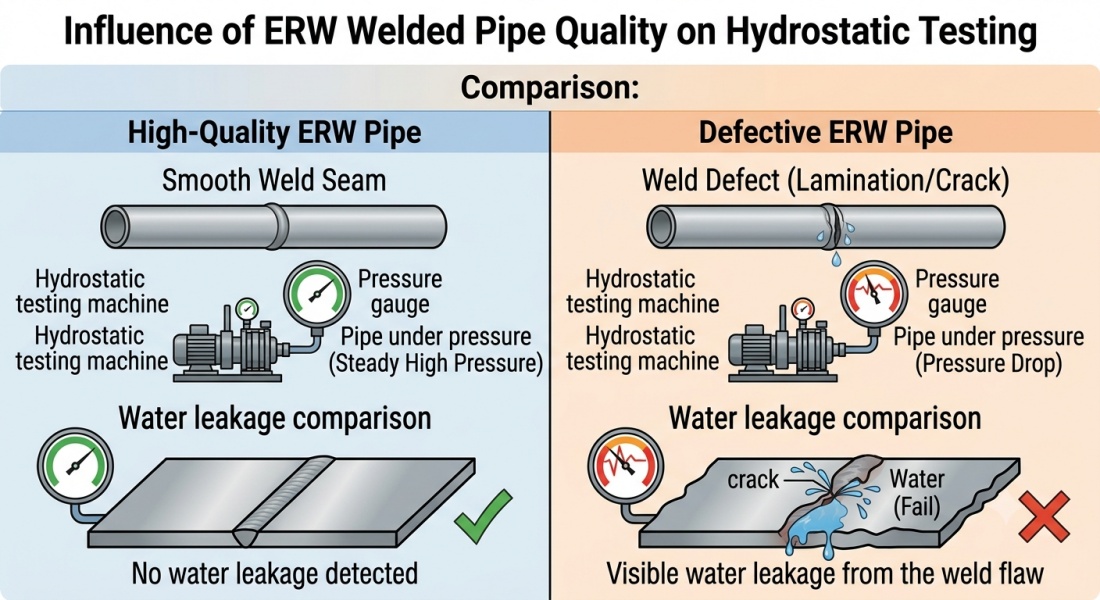
Les proves hidrostàtiques confirmen la integritat de la pressió dels tubs soldats abans de l'enviament.
Prova d'aplanament
La prova d'aplanament avalua la ductilitat i la integritat de la soldadura.
Les possibles observacions inclouen:
| Posició de la fissura | Causa possible |
| En costura de soldadura | Paràmetres de soldadura |
| Zona afectada per la calor | Entrada excessiva de calor |
| Material base | Qualitat de la tira d'acer |
| Vora | Rebaves o segregació |
Si es produeixen esquerdes de manera consistent fora de la soldadura, inspeccioneu la tira d'acer abans d'ajustar el soldador d'alta freqüència.
L'aplanament continua sent un dels mètodes més eficaços per revelar la fragilitat del material i els problemes relacionats amb la soldadura en la producció de ERW.
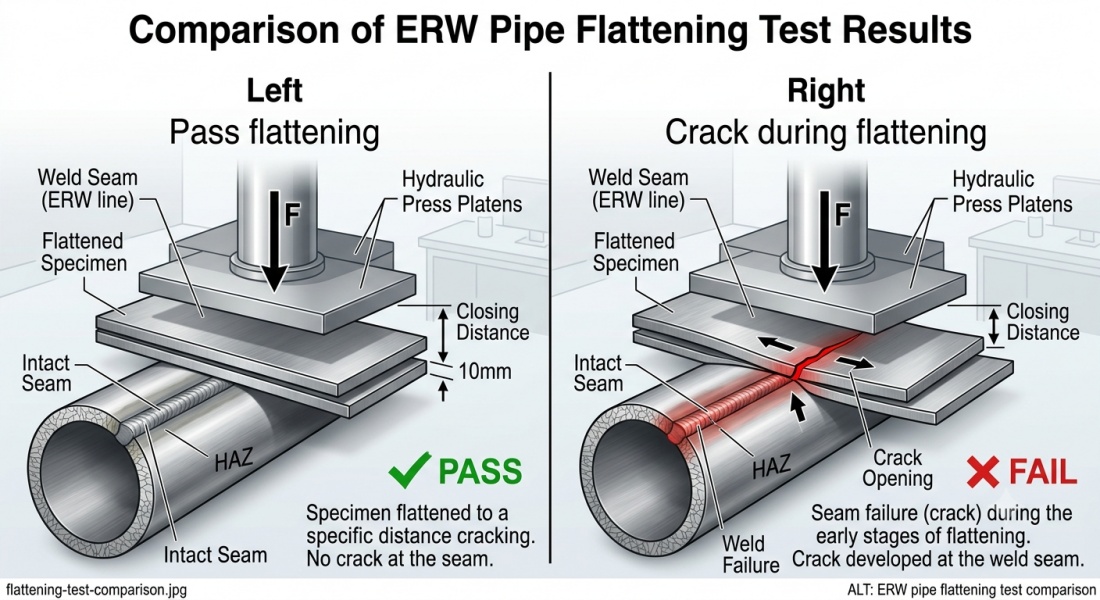
La prova d'aplanament pot distingir els defectes de soldadura de les fallades relacionades amb la matèria primera.
5. Proves ultrasòniques (UT)
Les proves ultrasòniques (UT) detecten defectes interns que són invisibles durant la inspecció visual.
La UT s'utilitza habitualment per identificar:
- Falta de fusió
- Laminació
- Inclusions internes
- Esquerdes de ganxo
- Porositat interna
La producció moderna d'ERW realitza cada cop més proves ultrasòdiques tant a la tira entrant com a la soldadura acabada per detectar laminacions i discontinuitats ocultes abans que els productes arribin als clients.
Millors solucions per a problemes de qualitat de tires d'acer
L'estratègia més eficaç no és simplement augmentar la potència de soldadura.
En canvi, els fabricants d'èxit optimitzen tota la cadena de producció.
Millorar la selecció de matèries primeres
Trieu proveïdors que ofereixin:
- Química estable
- Baix fòsfor
- Baix en sofre
- Duresa consistent
- MTC certificat
Optimitzar els paràmetres del procés
Després de confirmar la qualitat del material, optimitzeu:
- Angle en V
- Velocitat de soldadura
- potència d'alta freqüència
- Força de compressió
- Velocitat de refredament
Aquests ajustaments ajuden a maximitzar la consistència de la soldadura, però no poden compensar la mala qualitat de la matèria primera.
Actualitzar l'equip de producció
Les línies de producció modernes milloren l'estabilitat a través de:
- Alineació de rodets de precisió
- Control automàtic de soldadura
- Monitorització en línia
- Tall d'alta velocitat
- Control digital de processos
Una línia de producció completa també hauria d'incloure un sistema fiable Màquina de serra voladora, Motlle de molí de tubs, Vareta de ferrita, i Tub de PTFEper mantenir un rendiment de soldadura estable i una precisió dimensional.
Per als fabricants que processen diferents graus d'acer cada dia, l'estabilitat dels equips esdevé tan important com la qualitat de la matèria primera.
Un modern Molí de tubs ERWamb:
- Control automàtic PLC
- Estantes de conformació d'alta rigidesa
- Alineació de rodets de precisió
- Sistema de soldadura HF estable
- Serra voladora servo
- Compatibilitat de la inspecció en línia
pot reduir significativament la influència de les petites variacions de les matèries primeres tot mantenint una alta productivitat.
Preguntes freqüents (FAQ)
1. Quins són els problemes de qualitat de les tires d'acer?
Inclouen la fluctuació del carboni, la segregació del fòsfor, les rebaves a les vores de les tires, les inclusions, la variació del gruix i els defectes superficials que afecten el conformat i la soldadura.
2. Una tira d'acer de mala qualitat pot causar esquerdes a les juntes de soldadura?
Sí. Una química o una qualitat de vora inconsistents poden reduir l'estabilitat de la soldadura i augmentar la probabilitat d'esquerdes.
3. Per què la segregació de fòsfor provoca un fracàs en la prova d'aplanament?
Les bandes de segregació riques en fòsfor redueixen la ductilitat. Durant l'aplanament, aquestes regions fràgils es deformen menys que l'acer circumdant i poden iniciar esquerdes.
4. Com afecten les rebaves de les vores de les tires la soldadura per alta freqüència (HF)?
Les rebaves interfereixen amb el contacte de les vores, pertorben el flux de corrent, atrapen òxids i redueixen la qualitat de la soldadura.
5. Quines proves s'han de realitzar abans de la producció en massa?
Verificació de la composició química, inspecció de vores de tires, proves hidrostàtiques, proves d'aplanament i proves per ultrasons.
6. Pot l'ajust de la màquina resoldre tots els defectes de soldadura?
No. Si la causa principal és una matèria primera deficient, l'ajust dels paràmetres per si sol no pot eliminar els defectes recurrents.
Conclusió
La qualitat de les tires d'acer és la base d'una producció reeixida de tubs ERW.
Molts defectes de soldadura, fallades per aplanament i fuites hidrostàtiques són símptomes més que no pas causes fonamentals.
Seleccionant tires d'acer d'alta qualitat, inspeccionant cada bobina entrant, optimitzant els paràmetres de soldadura i integrant sistemes d'inspecció fiables, els fabricants poden reduir significativament els ferralla, millorar la consistència del producte i augmentar l'eficiència de la producció.
En comptes de preguntar:
"Com he d'ajustar la màquina de soldar?"
La millor pregunta és:
"La meva matèria primera és capaç de produir una soldadura fiable?"
Aquest simple canvi de mentalitat sovint proporciona la major millora en la qualitat de la producció.