











Potència vs. força de compressió en la soldadura ERW: trobar l'equilibri adequat per a una producció de tubs estable
Introducció
Si heu passat prou temps al voltant d'un molí de tubs ERW, sabeu que els problemes de soldadura poques vegades apareixen sense previ avís.
Normalment, els primers signes són petits.
Unes quantes espurnes inusuals a prop del punt V.
Una bava una mica més pesada.
Potser el color de la soldadura és diferent del normal.
Al principi, la producció continua.
Aleshores comencen a aparèixer problemes.
Les proves hidroelèctriques comencen a fallar.
Apareixen esquerdes aplanadores.
De vegades, la soldadura s'obre inesperadament.
Quan això passa, molts operadors miren immediatament el soldador d'alta freqüència.
Comproven la configuració d'energia.
Ajusten la freqüència.
Alguns fins i tot augmenten la potència, amb l'esperança que més calor resolgui el problema.
De vegades això ajuda.
Molt sovint, no ho fa.
De fet, després de treballar amb molts fabricants de tubs, apareix repetidament un patró: el veritable problema no sempre és la potència de soldadura.
Molt sovint, prové d'una força de compressió inestable.
És per això que és tan important entendre la relació entre la potència de soldadura i la força de compressió dels ERW.
Una força de compressió massa baixa crea una unió feble.
Massa força de compressió crea una alteració excessiva, desgast dels corrons i juntes de soldadura inestables.
La millor qualitat de soldadura prové de l'equilibri, no simplement d'una potència o una pressió més elevades.
Això és especialment cert en la producció de tubs d'acer al carboni d'alta velocitat, on petits canvis de paràmetres poden afectar ràpidament l'estabilitat de la soldadura.
A Màquina de tubs MIVI, els nostres enginyers sovint veuen que els clients es centren molt en els paràmetres elèctrics mentre passen per alt la inestabilitat mecànica a la secció de compressió.
Normalment és aquí on comença el problema ocult.
Taula de respostes ràpides
| Condició | Problema comú | Resultat de la producció |
|---|---|---|
| Potència massa alta | sobreescalfament | Soldadura cremada |
| Força de compressió massa baixa | Forja feble | Soldadura en fred |
| Força de compressió massa alta | Molesta excessiva | Gran rebava |
| Paràmetres equilibrats | Soldadura estable | Soldadura forta |
Per què més potència de soldadura no sempre resol els problemes de soldadura
Un dels errors més comuns en la producció de REG és assumir que una soldadura feble sempre significa una potència insuficient.
Sona lògic.
Si la soldadura no és prou forta, afegiu més potència.
Però la producció no sempre funciona així.
Hem vist molts casos en què augmentar la potència va fer que la soldadura fos menys estable.
Un client va informar una vegada d'una resistència de soldadura feble en una línia de tubs d'acer al carboni. La seva primera reacció va ser augmentar la sortida d'alta freqüència.
Inicialment, les espurnes es van fer més visibles.
La zona de soldadura semblava més calenta.
Tot semblava millor.
Unes hores més tard, la rebava es va fer més gran. La decoloració de la soldadura va augmentar. Les fallades de la prova hidrostàtica es van fer més freqüents.
El problema no era la manca de calefacció.
Feia massa calor.
Més concretament, massa calor entra a la zona en V abans que les vores de la tira arribessin a la compressió adequada.
Això ho canvia tot.
En lloc de la soldadura controlada per forja, les vores de la tira s'escalfen massa. Es produeix una oxidació excessiva i el metall fos comença a expulsar-se abans que els rodets de compressió puguin forjar correctament les vores juntes.
Això normalment crea un comportament de soldadura inestable.
Els símptomes comuns inclouen:
- Grans espurnes irregulars
- soldadura cremada
- Rebava exterior excessiva
- Oxidació intensa
- Cordó de soldadura rugós
Quan apareixen aquests símptomes, augmentar encara més la potència sol empitjorar la situació.
Problemes comuns causats per una potència de soldadura excessiva
| Símptoma | Causa probable | Resultat |
|---|---|---|
| Grans espurnes | sobreescalfament | Soldadura inestable |
| Costura cremada | Excés de potència | Soldadura feble |
| Oxidació | Calor excessiva | Mala adhesió |
| Rebava pesada | Mal balanç tèrmic | Residus materials |
Un altre problema és que l'excés de poder sovint amaga el veritable problema.
Per exemple:
- Angle en V deficient
- Rotlles de compressió desgastats
- Posició incorrecta de la bobina
- Rendiment feble de l'impediment
Els operadors poden pensar que han resolt el problema augmentant la potència.
En realitat, només van emmascarar la causa fonamental.
Tard o d'hora, els defectes tornen.
És per això que un procés de soldadura estable depèn de més que només l'energia elèctrica.
L'estabilitat mecànica és igualment important.
Un fiableMàquina de soldadura d'alta freqüènciaajuda a mantenir una entrada de calor constant, però ni tan sols el millor sistema de soldadura pot compensar un control deficient de la compressió.
Aquest equilibri és el que determina la qualitat de la soldadura.
Experiència de camp dels enginyers de MIVI
En moltes línies de producció més antigues, especialment en molins amb conjunts de rodets desgastats, la inestabilitat de la soldadura sovint comença a la secció de compressió en lloc de fer-ho a la soldadora en si.
Això és una cosa que els nostres enginyers observen regularment durant el diagnòstic de la màquina.
Un molí de tubs encara pot funcionar.
La velocitat de producció pot seguir sent acceptable.
Però un cop l'alineació del corró de compressió esdevé inconsistent, l'estabilitat de la soldadura esdevé difícil de controlar.
L'operador ajusta la potència repetidament.
El veritable problema continua sense resoldre's.
És per això que l'ajust de potència no hauria de ser mai l'única solució.
La secció d'espremedura s'ha d'avaluar conjuntament.
Força de compressió baixa: una causa comuna de soldadures febles
En comparació amb una potència excessiva, una força de compressió baixa sovint és més difícil d'identificar.
Per què?
Perquè la soldadura pot semblar normal per fora.
Això és el que fa que aquest problema sigui perillós.
El cordó de soldadura pot semblar acceptable.
Pot ser que les espurnes no semblin anormals.
La velocitat de la línia pot romandre estable.
Tot sembla bé.
Fins que comencin les proves.
Aleshores apareixen defectes.
Fuita hidràulica.
Aplanament de fissures.
Indicacions de la TU.
Això passa perquè les vores de la tira s'han escalfat, però no s'han forjat juntes amb prou pressió.
Això vol dir que la unió va romandre incompleta.
Dins de la costura de soldadura, els òxids poden quedar atrapats entre les vores de la tira.
Externament, tot sembla acceptable.
Internament, la soldadura és feble.
Aquest tipus de defecte és comú en:
- Producció de paret fina
- Línies d'alta velocitat
- Seccions de compressió desgastades
- Mala alineació del rotlle
El problema de fons és simple.
La calor per si sola no crea una soldadura ERW forta.
La pressió completa la soldadura.
Sense prou força de compressió, no es pot produir una unió de forja adequada.
Problemes comuns causats per una força de compressió baixa
| Problema | Causa arrel | Risc de producció |
|---|---|---|
| Soldadura en fred | Baixa pressió | Costura feble |
| Mala adhesió | Compressió insuficient | Fallada hidràulica |
| Inclusió d'òxid | Forja feble | Defecte intern |
| Esquerdament de la costura | Soldadura incompleta | Queixa del client |
És per això que la força de compressió dels ERW és tan crítica.
Determina si les vores de la tira escalfada s'uneixen realment en una costura de soldadura forta.
En aquesta etapa, fins i tot una petita variació de pressió pot crear grans diferències en la qualitat de la soldadura.
Això és especialment cert en la producció d'alta velocitat.
Un estable Màquina de molí de tubs ERWjuga un paper important aquí.
La rigidesa de la màquina, l'estabilitat de l'eix, l'estat dels coixinets i la precisió del rodet de compressió afecten la consistència de la pressió.
Si la secció de compressió vibra o l'alineació es desvia, la pressió es torna inestable.
Aleshores, la qualitat de la soldadura esdevé imprevisible.
Un problema que molts operadors passen per alt
Aquí teniu una cosa que veiem sovint.
Un operador s'adona de soldadures febles.
Ell augmenta el poder.
La soldadura encara falla.
Aleshores augmenta la pressió de compressió agressivament.
Ara la rebava esdevé excessiva.
El desgast dels rodets s'accelera.
La línia esdevé encara menys estable.
En aquest punt, tant la potència com la pressió estan desequilibrades.
Aquí és on molts problemes de soldadura es tornen difícils de diagnosticar.
Perquè un cop diversos paràmetres es combinen, la causa arrel original es fa més difícil d'identificar.
És per això que els enginyers experimentats solen avaluar aquests factors conjuntament:
- Potència de soldadura
- Força de compressió
- Angle en V
- Velocitat de línia
- Condició del rotlle
Mirar només un paràmetre rarament resol el problema.
El sistema de soldadura funciona com un procés complet.
No com a entorns aïllats.
Massa pressió també pot crear problemes
En la producció de tubs, hi ha un altre malentès comú.
Alguns operadors creuen:
Si una força de compressió baixa provoca soldadures febles, augmentar la pressió sempre hauria de millorar la qualitat de la soldadura.
Això sona raonable.
Però en la producció real, massa pressió crea un conjunt diferent de problemes.
I, de vegades, aquests problemes són encara més difícils de gestionar.
La compressió excessiva és especialment comuna a les fàbriques on els operadors intenten compensar la soldadura inestable augmentant mecànicament la pressió del corró.
Al principi, la soldadura pot semblar més forta.
Però després d'un temps, comencen a aparèixer nous problemes.
La rebava es fa més gran.
El cordó de soldadura es torna rugós.
El desgast dels rodets s'accelera.
Finalment, l'estabilitat de la producció comença a disminuir.
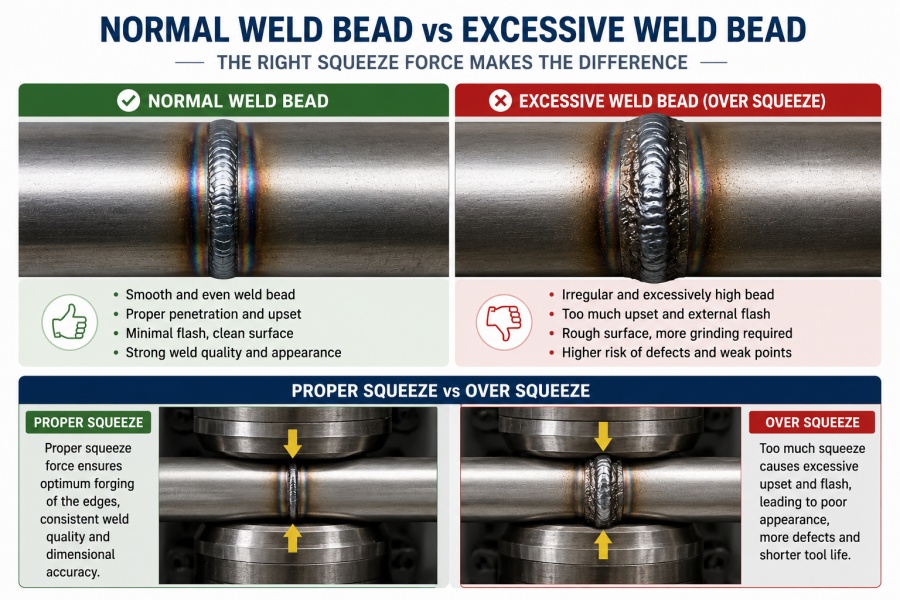
Què passa durant una sobrepressió?
Quan la força de compressió esdevé massa alta, l'excés de metall es veu forçat cap a l'exterior durant la forja.
Això crea massa disgust.
El resultat no és una millor soldadura.
En canvi, la zona de soldadura esdevé mecànicament inestable.
Els símptomes típics inclouen:
- Rebava exterior excessiva
- Gran alteració de soldadura
- Mala forma de la perla
- Deformació superficial
- Augment del desgast dels rotllos
Problemes comuns causats per una compressió excessiva
| Problema | Causa | Resultat |
|---|---|---|
| Gran rebava | Excés de compressió | Residus materials |
| Cordó de soldadura rugós | Forja excessiva | Defectes superficials |
| Desgast dels corrons | Alta càrrega mecànica | Cost de manteniment |
| Estrès de suport | Excés de pressió | Vida útil més curta de la màquina |
Aquest problema esdevé més greu en les línies de producció d'alta velocitat.
Per què?
Perquè a alta velocitat de línia, fins i tot petits canvis de pressió poden causar grans diferències en el flux de metall.
Això significa que una força de compressió excessiva pot desestabilitzar ràpidament la costura de soldadura.
Experiència de camp de MIVI
A MIVI, hem vist aquest problema sovint en molins de tubs més antics.
Especialment quan:
- els rotllos de compressió estan desgastats
- els coixinets tenen folgança
- els eixos tenen vibracions
Els operadors augmenten la pressió per compensar.
Això crea una reacció en cadena.
Primer, la rebava augmenta.
Aleshores el desgast dels corrons es fa més ràpid.
Aviat, la consistència de la soldadura comença a disminuir.
El veritable problema ja no és només la soldadura.
Es converteix en un problema d'estabilitat mecànica.
És per això que una força de compressió estable depèn en gran mesura de la rigidesa de la màquina i la precisió del rodament.
Un motlle de molí de tubs fiable i uns rodets de compressió correctament alineats marquen una gran diferència.
H2 Com trobar l'equilibri adequat per a la soldadura
Aquesta és la pregunta que tot fabricant de tubs vol respondre.
Quin és el millor equilibri entre la potència de soldadura i la força de compressió dels ERW?
Malauradament, no hi ha cap número universal.
La configuració ideal depèn de múltiples factors de producció.
Com ara:
- Diàmetre del tub
- Gruix de la paret
- grau d'acer
- Velocitat de producció
- Angle en V
- Freqüència de soldadura
És per això que els operadors experimentats poques vegades es basen en un paràmetre fix.
En canvi, es centren en l'equilibri de la soldadura.
Com és un bon equilibri de soldadura?
Quan la potència i la força de compressió estan correctament equilibrades, la soldadura esdevé estable.
Normalment veus:
- Espurnes suaus
- costura de soldadura estable
- Mida de rebava consistent
- Soldadura forta
- Baixa taxa de defectes
La línia de producció funciona sense problemes.
Els resultats de les proves es mantenen estables.
Les queixes dels clients disminueixen.
Millor taula d'equilibri de soldadura
| Paràmetre | Massa baix | Massa alt | Condició ideal |
|---|---|---|---|
| Potència de soldadura | Calefacció feble | sobreescalfament | Calor estable |
| Força de compressió | Forja feble | Excés de disgust | Adhesió adequada |
| Velocitat de línia | Baixa producció | Soldadura inestable | producció equilibrada |
L'objectiu és senzill.
Escalfeu les vores de la tira a la temperatura de forja adequada.
A continuació, apliqueu prou força de compressió per eliminar els òxids i aconseguir una unió completa.
No més.
Ni més ni menys.
Aquest equilibri crea una soldadura estable.
Factors clau que afecten l'equilibri de soldadura
| Factor | Influència |
|---|---|
| Mida del tub | Afecta la força de compressió |
| Gruix de la paret | Afecta la calefacció |
| Grau del material | Afecta el comportament de la soldadura |
| Velocitat de producció | Afecta l'aportació de calor |
Un estable Línia de producció de tubs rodons normalment manté una millor consistència de soldadura perquè l'alineació de la màquina i l'estabilitat del procés són més fortes.
Això és especialment important per als fabricants que produeixen canonades estructurals a alta velocitat.

Com comprovar si la qualitat de la soldadura és realment bona
Aquest és un altre punt important.
Un bon aspecte de la soldadura no sempre significa una bona qualitat de la soldadura.
Aquí és on moltes fàbriques cometen errors.
La costura de soldadura té bon aspecte.
La producció continua.
Aleshores apareixen les queixes dels clients.
Per això és important la inspecció.
Unes proves fiables confirmen si la qualitat de la soldadura és realment estable.
Hi ha tres mètodes d'inspecció principals que s'utilitzen en la producció de tubs ERW.
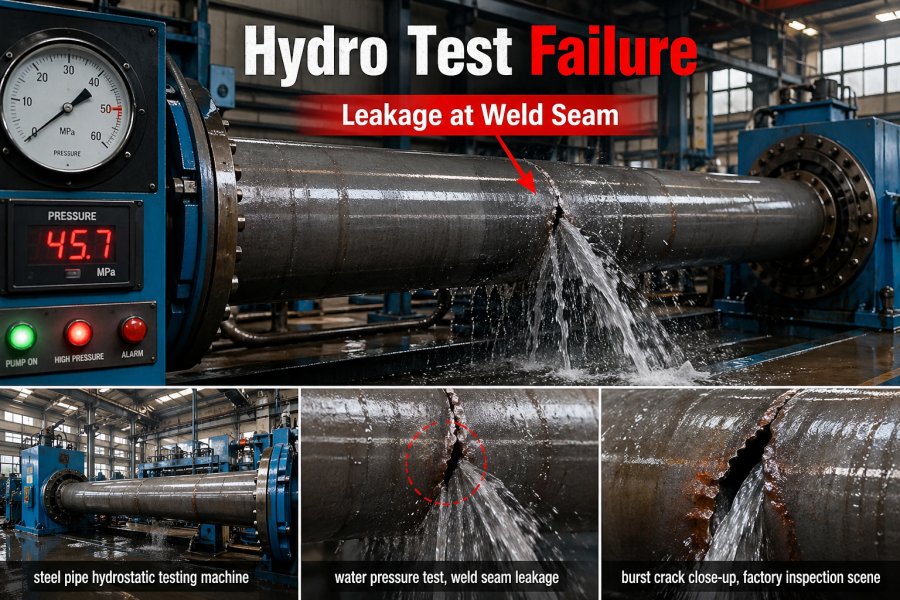
Prova hidràulica
Les proves hidroelèctriques comproven si la canonada pot suportar la pressió interna.
Ajuda a identificar:
- Fuita
- Esquerdes de costures
- Enllaç feble
Si la força de compressió és massa baixa, és habitual que la prova hidroelèctrica falli.
Aquest sol ser el primer signe d'una unió de soldadura feble.
Prova d'aplanament
La prova d'aplanament avalua la ductilitat de la soldadura.
La canonada es comprimeix fins que es produeix una deformació.
Aquesta prova ajuda a revelar:
- Esquerdament de soldadura
- Obertura de la costura
- Fractura fràgil
Una soldadura feble sol fallar ràpidament durant l'aplanament.

Inspecció UT
Les proves per ultrasons són essencials per detectar defectes interns.
Això inclou:
- Falta de fusió
- Inclusió d'òxid
- Esquerdes internes
Aquest mètode és especialment important per a canonades estructurals i industrials d'alta qualitat.
Perquè alguns defectes de soldadura no es poden veure des de la superfície.
Taula resumida d'inspecció
| Mètode de prova | Detecta | Propòsit principal |
|---|---|---|
| Prova hidràulica | Fuita | Resistència a la pressió |
| Prova d'aplanament | Esquerdes | Ductilitat de soldadura |
| Inspecció UT | Defectes interns | Integritat de la soldadura |
En aquesta fase, els resultats de les proves expliquen la història real.
No l'aparença.
No espurnes.
No suposicions.
La bona qualitat de la soldadura s'ha de verificar mitjançant una inspecció fiable.
Com els fresadors de tubs MIVI milloren l'estabilitat de la soldadura
Després d'analitzar la potència de soldadura i la força de pressió dels ERW, una cosa queda clara.
La soldadura estable no només consisteix en l'ajust de paràmetres.
L'estabilitat de la màquina és igual d'important.
Fins i tot els operadors experimentats tenen dificultats per mantenir una qualitat de soldadura constant quan la màquina en si no té rigidesa, precisió d'alineació o pressió de compressió estable.
És per això que la qualitat dels equips juga un paper tan crític en la producció de REG.
Un molí de tubs amb poca estabilitat estructural sovint crea problemes de soldadura recurrents.
Al principi, aquests problemes poden semblar petits.
Una petita vibració.
Lleuger desalineament del rotllo.
Joc de rodaments menor.
Però sota producció contínua, aquests petits problemes mecànics es tornen molt més grans.
Afecten:
- Consistència de la pressió de compressió
- Estabilitat de la costura de soldadura
- Control de rebaves
- Qualitat del producte
Finalment, augmenten:
- Taxa de ferralla
- Temps d'inactivitat
- Cost de manteniment
Què fa que un molí de tubs sigui adequat per a la soldadura ERW estable?
Un molí de tubs ERW fiable hauria de proporcionar:
- Secció de conformació estable
- Forta rigidesa de la màquina
- Alineació precisa del rodet de compressió
- Sistema de soldadura HF fiable
- Baixa vibració durant el funcionament
Aquests factors afecten directament la consistència de la soldadura.
Rendiment de la màquina vs. estabilitat de soldadura
| Condició de la màquina | Resultat de soldadura |
|---|---|
| Mala rigidesa | Soldadura inestable |
| Vibració del rotlle | Força de compressió inconsistent |
| Mala alineació | Qualitat de soldadura feble |
| Màquina estable | Rendiment de soldadura fiable |
A Màquina de tubs MIVI, el disseny de màquines se centra en gran mesura en l'estabilitat de la soldadura.
Això inclou l'optimització de:
- Formant la rigidesa de la secció
- Precisió de l'eix
- Alineació de rotllos
- Estabilitat de la secció de compressió
- Eficiència de soldadura d'alta freqüència
L'objectiu és senzill.
Fer que la soldadura sigui més estable.
Reduir els defectes.
Millorar l'eficiència de la producció.
Per què els clients s'actualitzen a les fresadores de tubs MIVI
Molts fabricants contacten amb MIVI pel mateix motiu.
La seva línia de producció existent encara funciona.
Però la qualitat de la producció esdevé difícil de controlar.
Les queixes habituals inclouen:
- Defectes de soldadura freqüents
- Fallades de les proves hidràuliques
- Rebava excessiva
- Desgast dels corrons
- Alt cost de manteniment
En molts casos, el problema no són només els paràmetres de soldadura.
És l'estabilitat de la màquina.
Un millor molí de tubs crea millors condicions de soldadura.
Això fa que l'optimització de processos sigui molt més fàcil.
Avantatges de MIVI
✔ Més de 20 anys d'experiència en fabricació
✔ Mecanitzat de precisió
✔ Estructura estable de la màquina
✔ Rendiment de soldadura fiable
✔ Menor cost de manteniment
Per a fabricants que produeixen:
- Tubs d'acer al carboni
- Tubs rodons
- Tubs quadrats
- Canonades estructurals
L'estabilitat de la màquina esdevé un avantatge competitiu important.
Conclusió
En la soldadura ERW, molts problemes de producció semblen ser problemes elèctrics.
Però després d'una anàlisi acurada, la causa arrel sovint és més complexa.
La qualitat de la soldadura depèn de l'equilibri.
No només poder.
No només pressió.
La relació entre la potència de soldadura i la força de compressió ERW determina si la qualitat de la soldadura es manté estable.
Massa energia crea sobreescalfament.
Una força de compressió massa baixa crea una unió feble.
Massa pressió provoca rebaves excessives i desgast mecànic.
El millor resultat de soldadura s'obté equilibrant tres factors clau:
- Potència de soldadura
- Força de compressió ERW
- Velocitat de producció
Quan aquests paràmetres treballen conjuntament, els fabricants aconsegueixen:
- Cordons de soldadura més forts
- Taxa de defectes més baixa
- Millor eficiència de producció
- Cost operatiu més baix
Una soldadura estable mai és accidental.
Prové de la màquina adequada, el procés adequat i el control de paràmetres correcte.
Si la vostra línia de producció pateix de:
- Excés d'espurnes
- Esquerdament de la costura de soldadura
- Fallada de la prova hidràulica
- Rebava excessiva
Potser és hora d'avaluar tant els paràmetres de soldadura com l'estat de la màquina.
Un diagnòstic professional sovint revela la causa real molt més ràpidament.
Pot augmentar la potència de soldadura resoldre problemes de soldadura feble?
No sempre.
En molts casos, augmentar la potència només amaga el veritable problema.
La causa principal pot ser una força de compressió inestable o una mala alineació de la màquina.