










Com millorar la qualitat de la soldadura per alta freqüència (HF) en fàbriques de tubs? La guia completa d'enginyeria (2026)
Si voleu millorar la qualitat de la soldadura HF en una fàbrica de tubs, centreu-vos en set factors clau:
- Preparació estable de la vora de la tira
- Angle en V correcte
- Potència de soldadura HF adequada
- Força de compressió equilibrada
- Bon estat de la vareta de ferrita
- Velocitat de línia estable
- Refrigeració eficaç de la soldadura
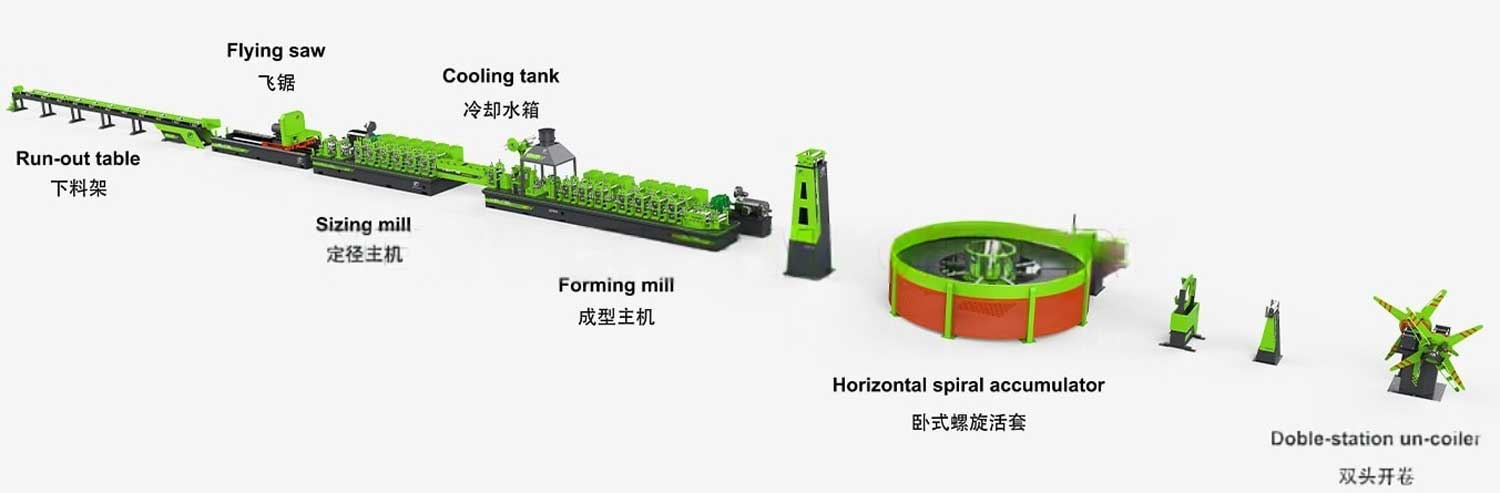
La majoria dels defectes de soldadura són causats per desequilibri de paràmetres en lloc de potència insuficientUn procés de soldadura estable requereix que totes les etapes del molí de tubs treballin conjuntament.
Conclusions clau
| Factor crític | Importància | Impacte típic |
|---|---|---|
| Qualitat de la vora de la tira | ★★★★★★ | Determina la consistència de la fusió de vores |
| Control d'angle V | ★★★★★★ | Controla la concentració de calor |
| Potència de soldadura HF | ★★★★★★ | Proporciona un escalfament suficient de les vores |
| Força de compressió | ★★★★★★ | Produeix soldadura de forja d'estat sòlid |
| Condició de la vareta de ferrita | ★★★★☆ | Millora l'eficiència del flux magnètic |
| Estabilitat de la velocitat de línia | ★★★★☆ | Manté una aportació de calor constant |
| Sistema de refrigeració | ★★★★☆ | Controla la microestructura de la soldadura |
| Precisió de conformació | ★★★★★★ | Assegura una correcta alineació de les vores |
En la indústria actual de tubs d'acer, altament competitiva, la qualitat de la soldadura s'ha convertit en un dels indicadors més importants del rendiment general d'una fàbrica de tubs. Tant si es produeixen tubs estructurals, tubs per a mobles, components per a automòbils o tubs de construcció, els fabricants esperen que cada costura de soldadura suporti proves d'aplanament, proves de pressió hidrostàtica i un servei a llarg termini sense fallades.
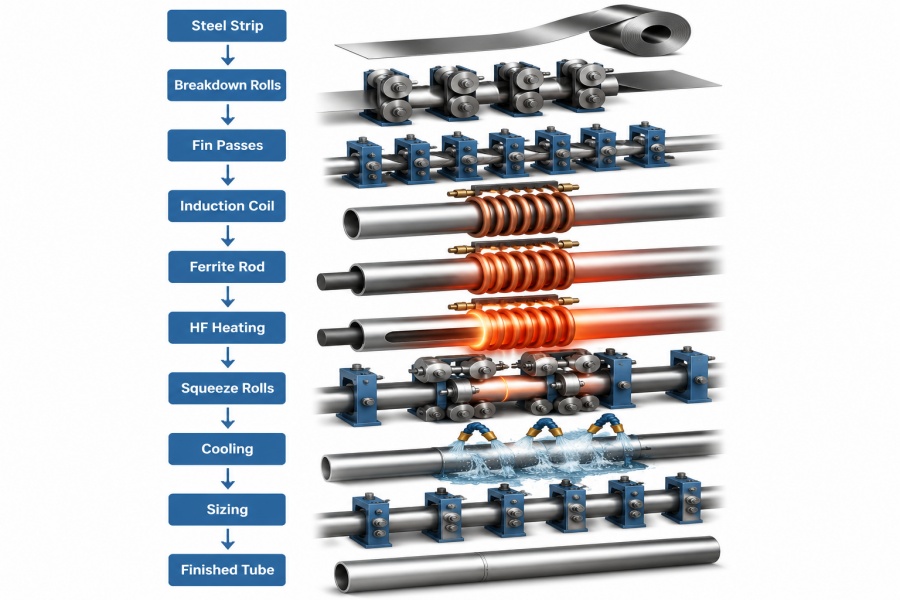
Tanmateix, molts gerents de producció creuen erròniament que augmentar la potència del soldador d'alta freqüència per si sol resoldrà els problemes de soldadura. En realitat, la soldadura d'alta freqüència és un sistema de fabricació complet en lloc d'una sola operació. Cada secció de la línia de producció, des de l'entrada de la tira i els rodets de conformació fins a la bobina d'inducció, els rodets de compressió, el sistema de refrigeració i la secció de dimensionament, influeix directament en la qualitat final de la soldadura.
La soldadura per inducció d'alta freqüència és un procés d'estat sòlid en què el corrent elèctric es concentra al llarg de les vores de la banda a mesura que s'acosten a l'àpex de la soldadura. Les vores escalfades es forgen juntes sota la pressió d'un corró de compressió, expulsant òxids i contaminants alhora que crea una unió metal·lúrgica contínua. Els angles en V típics inclosos per a l'acer són al voltant de 2–5°, tot i que la configuració òptima depèn de la mida del tub, el material i la configuració del molí.
Com que el procés depèn d'una coordinació precisa de múltiples variables, fins i tot petites desviacions poden crear defectes com ara:
- Costures obertes
- Soldadures en fred
- Cremada
- Porositat
- Excés de rebaix de soldadura
- Esquerdament a la vora
- Defectes de la línia central de soldadura
- Rendiment deficient de la prova d'aplanament
En lloc de tractar aquests símptomes individualment, els fabricants d'èxit adopten un enfocament sistemàtic de resolució de problemes que avalua tot el procés de soldadura.
Taula interactiva de resolució de problemes de soldadura per alta freqüència
Una de les maneres més ràpides de diagnosticar problemes de soldadura és identificar primer el defecte visible i després rastrejar-lo fins a la variable de procés més probable.
| Símptoma de producció | Causa possible | Acció recomanada |
|---|---|---|
| Costura oberta | Força de compressió insuficient | Augmenteu la pressió de compressió i verifiqueu l'alineació del rotlle |
| Soldadura en fred | Baixa aportació de calor | Augmentar la potència d'alta freqüència o reduir la velocitat de la línia |
| Cremada | Entrada excessiva de calor | Reduir la potència d'alta freqüència o augmentar la velocitat de producció |
| Esquerdament a la vora | Mal estat de la vora de la tira | Inspeccioneu la qualitat de la tira i la preparació de les vores |
| Porositat | Vores de tires brutes o oxidades | Eliminar l'oli, el rovell i els contaminants abans de soldar |
| Excés de flaix | Excés d'esprémer | Reduïu la força de compressió i confirmeu l'angle en V correcte |
| costura de soldadura inestable | Posició incorrecta de la bobina d'inducció | Ajusta la distància i l'alineació entre la bobina i l'àpex |
| Fallada freqüent de soldadura | Desequilibri de processos múltiples | Reviseu conjuntament el conformat, la soldadura, el refredament i el dimensionament |
Aquest mètode de diagnòstic és més eficaç que canviar els paràmetres de soldadura aleatòriament, ja que la majoria de les fallades de soldadura resulten de la interacció de diverses variables del procés en lloc d'un únic error de l'equip.
Què determina la qualitat de la soldadura HF?
Molts enginyers es fan una pregunta senzilla:
Quin és el factor més important que afecta la qualitat de la soldadura per alta freqüència?
La resposta és no hi ha un únic factor.
La qualitat de la soldadura per alta freqüència (HF) es determina per l'equilibri de diverses variables interrelacionades. Millorar només un paràmetre, com ara augmentar la potència de soldadura, rarament elimina els defectes si la presentació de la tira, l'angle en V o la força de compressió continuen sent incorrectes. Per tant, els operadors experimentats de laminadores de tubs tracten la secció de soldadura com un procés integrat en lloc d'un conjunt de màquines independents.
Els principals factors que influeixen en la qualitat de la soldadura inclouen:
1. Qualitat de la tira d'acer
La tira ha de tenir:
- Gruix uniforme
- Vores netes
- Rebaves mínimes
- Composició química estable
- Propietats mecàniques consistents
Fins i tot els equips de soldadura per alta freqüència (HF) més avançats no poden compensar la mala qualitat de la banda entrant. Les variacions en l'estat de les vores o la consistència del material sovint provoquen un escalfament inestable i juntes de soldadura febles.
2. Precisió de la secció de conformació
Abans de començar la soldadura, la tira s'ha de donar a una forma tubular precisa.
Una mala conformació pot resultar en:
- Presentació de vores desiguals
- Discrepància de vores
- Angle V inestable
- Tira vagant
- Retorn elàstic excessiu
Aquests problemes redueixen la concentració de corrent a l'àpex de la soldadura i augmenten la probabilitat d'una fusió incompleta.
3. Geometria de l'angle en V
L'angle en V determina com es concentra el corrent elèctric a les vores de la tira abans de forjar-la.
Si l'angle en V és massa gran:
- La calor es dispersa.
- L'eficiència de la soldadura disminueix.
- El consum d'energia augmenta.
Si l'angle en V és massa petit:
- Es poden produir arcs prematurs.
- La distribució de la calor esdevé inestable.
- La consistència de la soldadura es deteriora.
Per tant, mantenir un angle en V estable és essencial per aconseguir una qualitat de soldadura consistent.
4. Força de compressió
Els rodets de compressió fan més que pressionar el tub per tancar-lo. La seva funció principal és forjar les vores de la tira escalfada juntes mentre expulsen els òxids i les impureses fosos.
Una força de compressió incorrecta pot produir:
- Enllaç metal·lúrgic feble
- Excés de rebaix de soldadura
- Reducció del gruix de la paret
- Inexactituds dimensionals
Un ajust adequat garanteix una soldadura d'estat sòlid sòlida amb propietats mecàniques consistents.
5. Bobina d'inducció i Rendiment de la ferrita
La bobina d'inducció subministra energia d'alta freqüència, mentre que la vareta de ferrita concentra el camp magnètic cap a la soldadura V.
Una vareta de ferrita danyada o una bobina d'inducció mal posicionada pot reduir l'eficiència de l'escalfament, augmentar el consum d'energia i crear temperatures de soldadura inestables. La inspecció rutinària d'aquests components ajuda a mantenir la consistència del procés.
6. Refrigeració i dimensionament
Després de la soldadura, el refredament controlat estabilitza la microestructura de la soldadura abans que el tub entri a la secció de dimensionament.
Un refredament inadequat pot provocar:
- Tensió residual
- Distorsió
- propietats mecàniques reduïdes
- Inestabilitat dimensional
La secció de dimensionament restaura el tub a les seves dimensions especificades sense sobrecarregar la costura recentment soldada.
Un dels factors més ignorats en la soldadura per alta freqüència (HF) és la qualitat de la vora de la banda d'acer. Els operadors sovint se centren en ajustar la potència de soldadura, la pressió de compressió o la velocitat de la línia, mentre ignoren l'estat de la banda que entra al molí. En realitat, el procés de soldadura comença molt abans de la bobina d'inducció. Si les vores de la banda estan danyades, contaminades o mal tallades, fins i tot el soldador d'HF més avançat no pot produir una soldadura sòlida de manera consistent. El disseny adequat de les passades d'aleta i la preparació de la banda estan específicament pensats per presentar vores netes i paral·leles a la secció de soldadura.
6. Refrigeració i dimensionament
Després de la soldadura, el refredament controlat estabilitza la microestructura de la soldadura abans que el tub entri a la secció de dimensionament.
Un refredament inadequat pot provocar:
- Tensió residual
- Distorsió
- propietats mecàniques reduïdes
- Inestabilitat dimensional
La secció de dimensionament restaura el tub a les seves dimensions especificades sense sobrecarregar la costura recentment soldada.

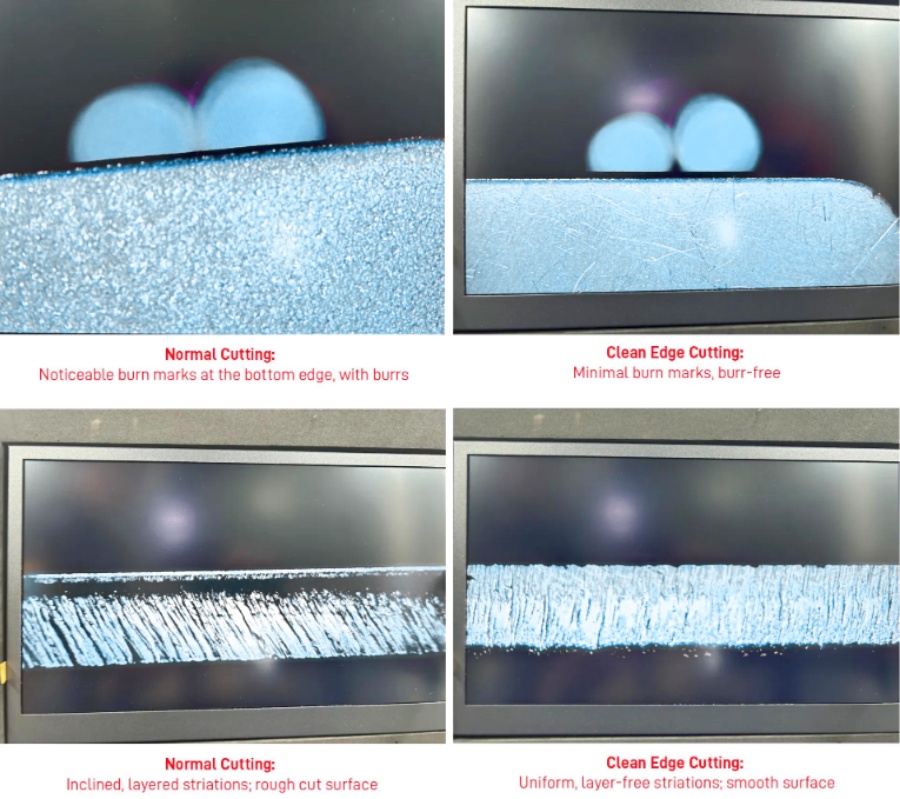
Mantingueu les vores de les tires netes i uniformes
Un dels factors més ignorats en la soldadura per alta freqüència (HF) és la qualitat de la vora de la banda d'acer. Els operadors sovint se centren en ajustar la potència de soldadura, la pressió de compressió o la velocitat de la línia, mentre ignoren l'estat de la banda que entra al molí. En realitat, el procés de soldadura comença molt abans de la bobina d'inducció. Si les vores de la banda estan danyades, contaminades o mal tallades, fins i tot el soldador d'HF més avançat no pot produir una soldadura sòlida de manera consistent. El disseny adequat de les passades d'aleta i la preparació de la banda estan específicament pensats per presentar vores netes i paral·leles a la secció de soldadura.
Per què importa la qualitat de la vora de la tira
El corrent d'alta freqüència (HF) segueix naturalment el camí de menor resistència elèctrica i es concentra al llarg de les vores de la tira a causa dels efectes de pell i proximitat. Quan ambdues vores són llises, paral·leles i uniformes, l'escalfament es manté equilibrat i els rodets de compressió poden crear una soldadura de forja forta.
Tanmateix, les vores danyades pertorben el flux de corrent i la distribució de calor, cosa que provoca condicions de soldadura inestables.
Els defectes típics de les vores inclouen:
- Rebaves després del tall
- Rovella o incrustacions
- Contaminació per oli
- Ondulació de la vora
- Abolladures a les vores
- Ratllades
- Esquerdes
- Discrepància de vores
Cadascun d'aquests defectes canvia la manera com el corrent viatja a través de la zona V i pot causar un sobreescalfament localitzat o una fusió insuficient.
Problemes comuns de les vores de les tires
| Condició de la vora de la tira | Influència en la soldadura | Acció recomanada |
|---|---|---|
| Rebava | Prearc, corrent inestable | Millorar la qualitat del tall |
| Rovella | Mal contacte elèctric | Eliminar abans de la producció |
| oli | Porositat | Neteja la superfície de la tira |
| Vora ondulada | Angle V inestable | Formació correcta |
| Abolladura a la vora | Mala alineació de les vores | Rebutja la bobina danyada |
| Esquerda | Inclusió d'òxid | Millorar el procés de tall |
Les rebaves són més perilloses del que molts operadors pensen
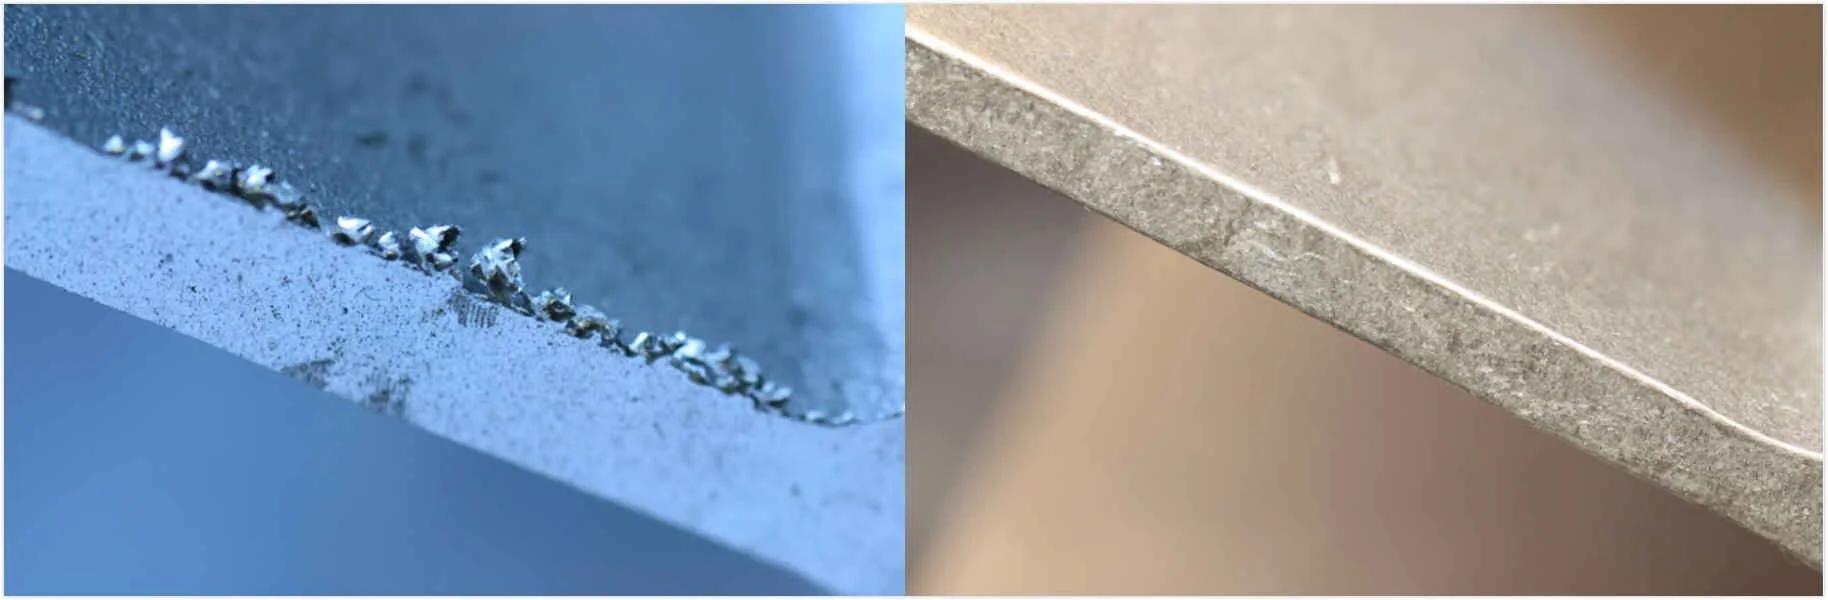
Una rebava de només unes dècimes de mil·límetre d'alçada pot canviar significativament la manera com s'uneixen les vores de la tira.
En lloc de fer contacte complet simultàniament, un costat es toca primer.
Això provoca:
- Concentració de corrent prematura
- sobreescalfament local
- Prearc
- Atrapament d'òxid
- Unió de soldadura feble
Finalment, aquests defectes poden aparèixer com:
- Aplanament de fissures de prova
- Fuita hidrostàtica
- Indicacions ultrasòniques
- Obertura de la costura de soldadura
Les directrius de la indústria recomanen mantenir vores de tall suaus perquè les rebaves i la rugositat impedeixen la formació consistent de soldadures.
La química de l'acer també afecta la qualitat de la soldadura
Tot i que els operadors no poden canviar la química de l'acer durant la producció, haurien d'entendre la seva influència.
Variacions en:
- Carboni
- Manganès
- Silici
- fòsfor
- Sofre
canvi:
- Característiques de calefacció
- Deformació plàstica
- Formació d'òxid
- Comportament de soldadura de forja
Per aquest motiu, canviar de proveïdors de bobines de vegades requereix ajustaments a la potència de soldadura o a la configuració de compressió.
Llista de control d'inspecció pràctica
Abans de cada torn de producció, inspeccioneu:
✓ Consistència de l'amplada de la tira
✓ Gruix de la tira
✓ Alçada de la rebava
✓ Rovella
✓ Contaminació per oli
✓ Camber helicoidal
✓ Danys a les vores
✓ Ratllades superficials
Cinc minuts d'inspecció poden evitar hores d'inactivitat més tard.
Optimitzar l'angle en V
De tots els paràmetres de soldadura, l'angle en V és probablement el més incomprès.
Molts operadors intenten augmentar la potència de soldadura quan apareixen defectes.
Els enginyers experimentats solen inspeccionar primer l'angle en V.
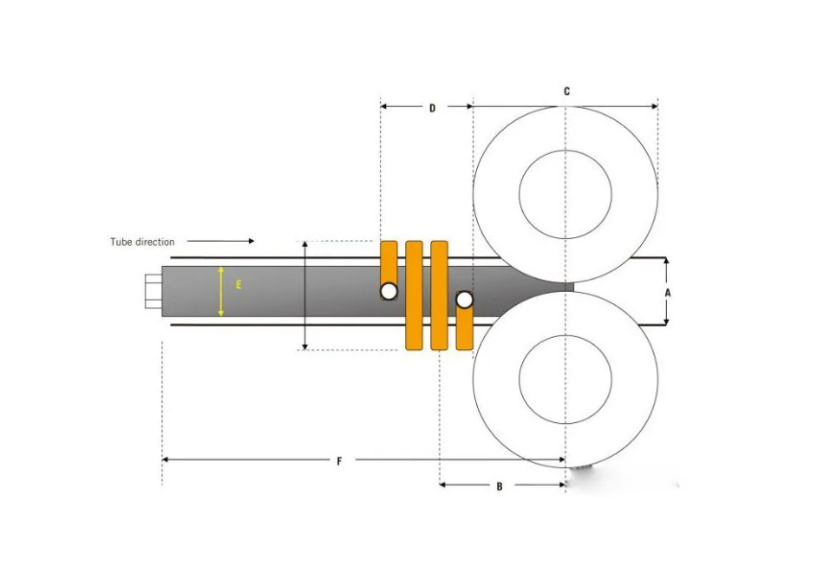
L'angle en V és l'angle inclòs format per les vores de la tira que s'acosten immediatament abans que entrin als rodets de compressió. Determina on es concentra el corrent d'alta freqüència i on es produeix l'escalfament. Els angles inclòs típics per a la soldadura HF d'acer al carboni són al voltant de 2–5° (moltes fàbriques de producció operen a la 3–6° rang segons la mida del tub i l'utillatge).
Factors que influeixen en l'angle en V
L'angle en V es veu afectat per més coses que l'ajust del rodet guia.
També està influenciat per:
- Precisió de conformació
- Disseny de passades d'aleta
- Posició del rodet guia
- Gruix de la tira
- Tolerància d'amplada de la bobina
- Retorn elàstic de la tira
- Distància des de l'última passada d'aleta fins als rotllos de compressió
És per això que els tècnics experimentats en laminació de tubs sempre inspeccionen la secció de conformació abans de canviar els paràmetres de soldadura.
Resolució de problemes d'angle en V recomanada
| Observació | Causa possible | Acció suggerida |
|---|---|---|
| Angle en V més ample del normal | Rotlles guia mogudes | Reajusta les guies |
| Angle V inestable | Mala formació | Inspeccionar els passos d'aleta |
| Prearc freqüent | Obertura massa petita | Augmenta lleugerament l'angle en V |
| Soldadura en fred | Obertura massa gran | Reduir l'angle en V |
| Recollida de rotllos | Contacte prematur amb la vora | Torneu a comprovar les eines de les aletes |
Consells pràctics de producció
Els operadors de molins experimentats generalment segueixen aquests principis:
- Mantingueu l'última passada d'aleta tan a prop com sigui possible dels rodets de soldadura.
- Mantenir la presentació simètrica de les vores.
- Eviteu vagar per la tira.
- Monitoritzeu l'angle en V sempre que canvieu el gruix de la tira.
- Torneu a comprovar els rodets guia després de cada canvi d'eines.
- Verifiqueu l'alineació de la bobina d'inducció després del manteniment.
Els petits ajustaments fets al principi sovint eviten defectes costosos posteriors.

Equilibri de la potència de soldadura HF i la velocitat de la línia
Si hi ha un ajust que els operadors fan més sovint que qualsevol altre, és l'augment de la potència de soldadura. Sempre que una soldadura sembla feble o una prova d'aplanament falla, la primera reacció sovint és augmentar la configuració de la potència d'alta freqüència.
Malauradament, aquest mètode sovint tracta el símptoma en lloc de la causa.
La qualitat de la soldadura HF depèn de relació entre l'aportació de calor i la velocitat de producció, no només en la potència. El paràmetre clau és la quantitat d'energia subministrada a cada metre de tira. Si la velocitat de la línia canvia sense un ajust corresponent de la potència, la temperatura de soldadura i l'estructura metal·lúrgica també canvien. Els estudis han demostrat que la relació entre la potència de soldadura i la velocitat de la línia (factor d'entrada de calor), juntament amb la força de compressió, té una influència important en la resistència a la tracció, la tenacitat, la duresa i la integritat de la soldadura.
Per què importa l'aportació de calor
L'entrada de calor determina si les vores de la tira arriben a la temperatura de forja adequada abans d'entrar als rodets de compressió.
Massa poca calor provoca una unió incompleta.
Massa calor provoca una fusió excessiva, un flaix inestable i un consum d'energia innecessari.
L'objectiu és no és la temperatura màxima, però la temperatura correcta a la velocitat de producció correcta.
Símptomes típics
| Símptoma | Causa probable | Ajust recomanat |
|---|---|---|
| Soldadura en fred | Entrada de calor massa baixa | Augmentar la potència o reduir la velocitat |
| Cremada | Entrada de calor massa alta | Reduir la potència o augmentar la velocitat |
| Flaix intens | Calor excessiva | Redueix la potència i verifica la compressió |
| Soldadura feble | Desequilibri de calor i compressió | Optimitzar tots dos junts |
| Alt consum d'energia | Posició incorrecta de l'inductor | Comproveu la col·locació de la bobina |
Error comú
Moltes fàbriques alenteixen la producció quan la soldadura es torna inestable.
De vegades això ajuda.
De vegades fa que la soldadura sigui encara més calenta.
Un millor mètode és avaluar:
- Velocitat de línia
- potència d'alta freqüència
- Angle en V
- Força de compressió
- Posició de la bobina d'inducció
com un sistema integrat en lloc de canviar només un paràmetre. La recerca demostra consistentment que la qualitat de la soldadura millora quan aquestes variables s'optimitzen juntes en lloc de de forma independent.
Equilibri de la potència de soldadura HF i la velocitat de la línia
Si hi ha un ajust que els operadors fan més sovint que qualsevol altre, és l'augment de la potència de soldadura. Sempre que una soldadura sembla feble o una prova d'aplanament falla, la primera reacció sovint és augmentar la configuració de la potència d'alta freqüència.
Malauradament, aquest mètode sovint tracta el símptoma en lloc de la causa.
La qualitat de la soldadura HF depèn de relació entre l'aportació de calor i la velocitat de producció, no només en la potència. El paràmetre clau és la quantitat d'energia subministrada a cada metre de tira. Si la velocitat de la línia canvia sense un ajust corresponent de la potència, la temperatura de soldadura i l'estructura metal·lúrgica també canvien. Els estudis han demostrat que la relació entre la potència de soldadura i la velocitat de la línia (factor d'entrada de calor), juntament amb la força de compressió, té una influència important en la resistència a la tracció, la tenacitat, la duresa i la integritat de la soldadura.
Per què importa l'aportació de calor
L'entrada de calor determina si les vores de la tira arriben a la temperatura de forja adequada abans d'entrar als rodets de compressió.
Massa poca calor provoca una unió incompleta.
Massa calor provoca una fusió excessiva, un flaix inestable i un consum d'energia innecessari.
L'objectiu és no és la temperatura màxima, però la temperatura correcta a la velocitat de producció correcta.
| Símptoma | Causa probable | Ajust recomanat |
|---|---|---|
| Soldadura en fred | Entrada de calor massa baixa | Augmentar la potència o reduir la velocitat |
| Cremada | Entrada de calor massa alta | Reduir la potència o augmentar la velocitat |
| Flaix intens | Calor excessiva | Redueix la potència i verifica la compressió |
| Soldadura feble | Desequilibri de calor i compressió | Optimitzar tots dos junts |
| Alt consum d'energia | Posició incorrecta de l'inductor | Comproveu la col·locació de la bobina |
Error comú
Moltes fàbriques alenteixen la producció quan la soldadura es torna inestable.
De vegades això ajuda.
De vegades fa que la soldadura sigui encara més calenta.
Un millor mètode és avaluar:
- Velocitat de línia
- potència d'alta freqüència
- Angle en V
- Força de compressió
- Posició de la bobina d'inducció
com un sistema integrat en lloc de canviar només un paràmetre. La recerca demostra consistentment que la qualitat de la soldadura millora quan aquestes variables s'optimitzen juntes en lloc de de forma independent.
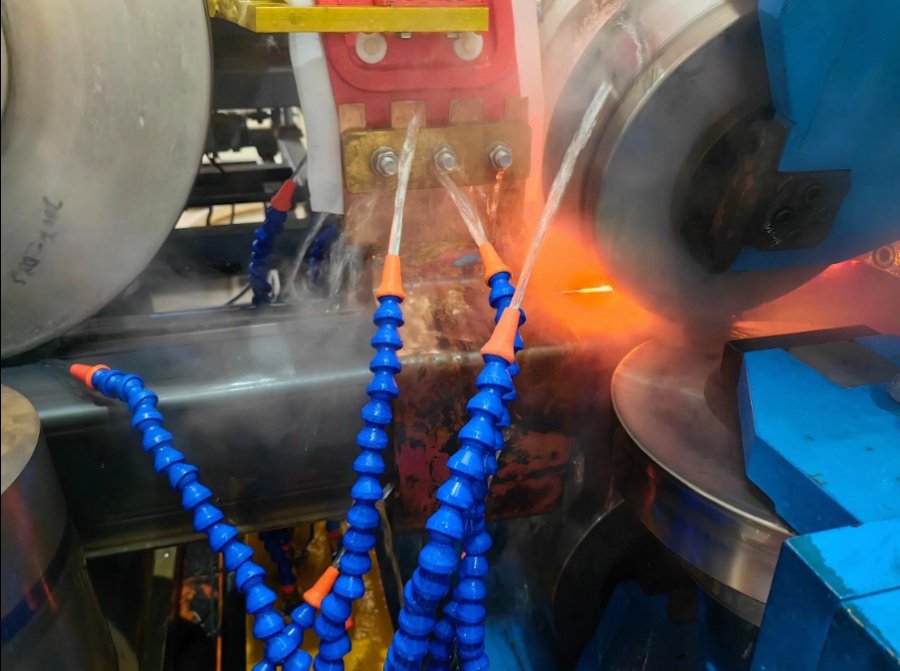
Ajustar la força de compressió correctament
Molta gent assumeix que els rotlles de compressió simplement tanquen el tub.
De fet, realitzen una de les funcions més importants de tot el procés de soldadura.
Els rodets de compressió forgen les vores de la tira escalfada juntes mentre expulsen els òxids fosos i els contaminants de la zona de soldadura.
Sense una pressió de sobrecàrrega suficient, fins i tot les vores de la tira perfectament escalfades no poden produir una soldadura sòlida.
Per contra, una compressió excessiva crea rebaixes innecessàries, reducció de la paret i inestabilitat dimensional. Tant la recerca com la pràctica industrial indiquen que la qualitat de la soldadura es controla per l'equilibri entre l'aportació de calor i la força de compressió, no per cap dels dos paràmetres per si sol.
Què passa si s'esprem massa poc?
Una compressió insuficient pot produir:
- Costures obertes
- Soldadures en fred
- Inclusions d'òxid
- Enllaç metal·lúrgic feble
- Mal rendiment d'aplanament
Aquests defectes poden no ser visibles immediatament, però sovint apareixen durant les proves hidrostàtiques o en servei.
Què passa si s'esprem massa?
Una pressió excessiva pot causar:
- Flaix extern gran
- Creixement intermitent intern
- Aprimament de la paret
- Deformació de la canonada
- Augment del desgast dels rotllos
- Costos operatius més elevats
L'objectiu és aplicar prou força per expulsar les impureses sense deformar el tub.
Consells pràctics d'ajust
Els operadors experimentats normalment:
- Observeu la simetria del flaix.
- Comproveu l'aspecte de la línia central de la soldadura.
- Monitoritzar els resultats de la prova d'aplanament.
- Verifica el gruix de la paret.
- Compareu el consum actual abans i després dels ajustos.
Els petits canvis solen produir millors resultats que les grans correccions.
Taula de resolució de problemes
| Observació | Causa possible | Solució |
|---|---|---|
| Costura oberta | Baixa compressió | Augmenta la pressió |
| Flaix gran | Excés d'esprémer | Reduir la pressió |
| paret fina | Molesta excessiva | Reajusteu l'espai entre rotlles |
| Soldadura feble | Pobre disgust | Optimitzar la compressió i la calor conjuntament |
Ajustar la força de compressió correctament
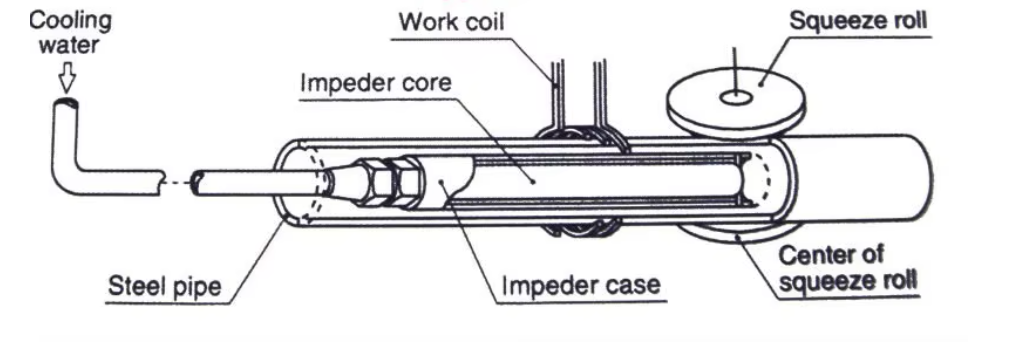
Les barres de ferrita (impedidors) es troben entre els consumibles més econòmics en un sistema de soldadura d'alta freqüència, però tenen una influència important en l'eficiència de la soldadura.
El seu propòsit és concentrar el camp magnètic dins del tub de manera que més energia elèctrica arribi a les vores de la tira en lloc de perdre's al voltant de la circumferència del tub.
Quan el rendiment de la ferrita disminueix, els operadors sovint compensen augmentant la potència de soldadura, cosa que augmenta el consum d'electricitat sense resoldre la causa principal. El material de la ferrita, la geometria, el refredament i el posicionament afecten la concentració de corrent i l'eficiència general de la soldadura.
Què passa si s'esprem massa poc?
Una compressió insuficient pot produir:
- Costures obertes
- Soldadures en fred
- Inclusions d'òxid
- Enllaç metal·lúrgic feble
- Mal rendiment d'aplanament
Aquests defectes poden no ser visibles immediatament, però sovint apareixen durant les proves hidrostàtiques o en servei.
Què passa si s'esprem massa?
Una pressió excessiva pot causar:
- Flaix extern gran
- Creixement intermitent intern
- Aprimament de la paret
- Deformació de la canonada
- Augment del desgast dels rotllos
- Costos operatius més elevats
L'objectiu és aplicar prou força per expulsar les impureses sense deformar el tub.
Consells pràctics d'ajust
Els operadors experimentats normalment:
- Observeu la simetria del flaix.
- Comproveu l'aspecte de la línia central de la soldadura.
- Monitoritzar els resultats de la prova d'aplanament.
- Verifica el gruix de la paret.
- Compareu el consum actual abans i després dels ajustos.
Els petits canvis solen produir millors resultats que les grans correccions.
Taula de resolució de problemes
| Observació | Causa possible | Solució |
|---|---|---|
| Costura oberta | Baixa compressió | Augmenta la pressió |
| Flaix gran | Excés d'esprémer | Reduir la pressió |
| paret fina | Molesta excessiva | Reajusteu l'espai entre rotlles |
| Soldadura feble | Pobre disgust | Optimitzar la compressió i la calor conjuntament |
Inspeccionar Barres de ferrita Freqüentment
Barres de ferrita (impedidors) es troben entre els consumibles més econòmics Sistema de soldadura HF, tot i això tenen una gran influència en l'eficiència de la soldadura.
El seu propòsit és concentrar el camp magnètic dins del tub de manera que més energia elèctrica arribi a les vores de la tira en lloc de perdre's al voltant de la circumferència del tub.
Quan el rendiment de la ferrita disminueix, els operadors sovint compensen augmentant la potència de soldadura, cosa que augmenta el consum d'electricitat sense resoldre la causa principal. El material de la ferrita, la geometria, el refredament i el posicionament afecten la concentració de corrent i l'eficiència general de la soldadura.
Senyals que la ferrita necessita inspecció
- Ferrita esquerdada
- Extrems desgastats
- Segments trencats
- Decoloració per sobreescalfament
- Eficiència de soldadura reduïda
- Augment de la càrrega del generador
Posició correcta de la ferrita
Un bon posicionament significa:
- A prop del vèrtex de la soldadura
- Centrat dins del tub
- Estable durant la producció
- Refrigerat adequadament
Un mal posicionament redueix l'eficiència magnètica i provoca un escalfament desigual.
Llista de comprovació d'inspecció diària
✓ Longitud de la ferrita
✓ Diàmetre de la ferrita
✓ Esquerdes superficials
✓ Flux d'aigua de refrigeració
✓ Alineació de ferrita
✓ Temperatura
La inspecció rutinària sovint evita interrupcions inesperades de la producció.
Mantenir una velocitat de línia estable
Tot i que les fàbriques de tubs modernes funcionen amb PLC i servocontrols, les fluctuacions de la velocitat de la línia continuen sent una font comuna de qualitat de soldadura inconsistent.
Cada canvi de velocitat altera el temps disponible per a l'escalfament.
Si la potència roman inalterada mentre la velocitat augmenta:
- L'aportació de calor disminueix.
- Les vores de la tira poden no arribar a la temperatura de forja.
Si la velocitat disminueix:
- L'aportació de calor augmenta.
- El sobreescalfament esdevé més probable.
Per tant, mantenir una velocitat de producció estable és tan important com seleccionar el nivell de potència correcte.
Causes de la fluctuació de la velocitat
- Inestabilitat motora
- Inconsistència de l'acumulador
- Unió d'extrems de bobina
- Problemes d'afinació del PLC
- Arrossegament mecànic
Millors pràctiques
- Eviteu les acceleracions freqüents.
- Mantenir les unitats sincronitzades.
- Monitoritzar les tendències del consum d'energia.
- Reviseu les dades de producció després de cada bobina.
Millora l'eficiència de refrigeració
El refredament comença immediatament després dels rodets de compressió.
El seu propòsit no és només reduir la temperatura, sinó també estabilitzar la microestructura de la soldadura abans del dimensionament.
Un refredament deficient pot produir:
- Tensió residual
- Inestabilitat dimensional
- Distorsió
- resistència reduïda
La refrigeració és igualment important per a les barres de ferrita i les bobines d'inducció. El rendiment de la ferrita disminueix ràpidament si les temperatures de funcionament es tornen excessives, cosa que fa que un flux de refrigerant i una filtració adequats siguin essencials.
Característiques d'un sistema de refrigeració eficaç
- Distribució uniforme de l'aigua
- Pressió estable
- Refrigerant filtrat net
- Posició correcta de la boquilla
- Flux adequat al voltant de la costura de soldadura
Llista de comprovació del sistema de refrigeració
| Element d'inspecció | Freqüència |
|---|---|
| Pressió de l'aigua | Cada torn |
| Bloqueig del broquet | Diari |
| Temperatura de l'aigua | Continu |
| Neteja del filtre | Setmanal |
| Refrigeració de la bobina | Diari |
| Refrigeració per ferrita | Diari |
Cas de producció real: com un petit ajust va reduir els defectes de soldadura en més d'un 80%
Una de les idees errònies més comunes en la soldadura per alta freqüència és que cada defecte de soldadura requereix més potència de soldadura. A la pràctica, molts problemes de qualitat s'originen per la interacció de diversos paràmetres del procés en lloc d'una manca de calor.
Antecedents del cas
Un fabricant de tubs d'acer que produeix Tubs d'acer al carboni de 50 × 50 × 2,0 mm experimentat:
- Errors freqüents en les proves d'aplanament
- Fuita hidrostàtica aleatòria
- Gran rebaix de soldadura externa
- Augment del consum d'energia
- Taxa de ferralla superior al 6%
L'equip de manteniment inicialment va augmentar la potència de soldadura per alta freqüència diverses vegades.
Malauradament, la taxa de defectes va empitjorar encara més.
Investigació d'enginyeria
Després d'inspeccionar tota la secció de soldadura, els enginyers van identificar diversos factors que hi van contribuir:
- Força de compressió excessiva
- Angle en V lleugerament sobredimensionat
- Barres de ferrita desgastades
- Presentació inestable de la vora de la tira
Cada problema per si sol semblava menor, però junts interrompien l'estabilitat de la soldadura.
Accions correctives
En comptes d'augmentar la potència de nou, l'equip:
- Pressió de compressió reduïda
- Reajustament de l'angle en V
- Varetes de ferrita desgastades substituïdes
- Guiatge de tires corregit
- Potència de soldadura reequilibrada amb velocitat de línia
Resultats
Dins d'un torn de producció:
| KPI | Abans | Després |
|---|---|---|
| Taxa de ferralla | >6% | |
| Taxa de passada d'aplanament | Inestable | Estable |
| Aspecte de la soldadura | Variable | Consistent |
| Consum d'energia | Alt | Reduït |
| Estabilitat de la producció | Parades freqüents | Continu |
Errors comuns de soldadura per alta freqüència
Fins i tot els operadors experimentats poden caure en hàbits que redueixen la qualitat de la soldadura.
Error 1: Augmentar la potència per a cada defecte
No tots els defectes de soldadura són causats per una calor insuficient.
Les soldadures febles poden ser el resultat de:
- Angle en V incorrecte
- Vores de tires deficients
- Força de compressió baixa
- Deteriorament de la ferrita
Error 2: Ignorar la qualitat de la tira
Fins i tot un soldador d'alta freqüència (HF) de primera qualitat no pot compensar:
- Rebaves pesades
- Contaminació per oli
- Rovella
- Discrepància de vores
La qualitat de la banda entrant és la base de la qualitat de la soldadura.
Error 3: No inspeccionar mai les varetes de ferrita
Les barres de ferrita perden eficiència gradualment a través de:
- Esquerdament
- xoc tèrmic
- Desgast mecànic
Els operadors sovint compensen augmentant la potència, cosa que comporta uns costos energètics més elevats en lloc de resoldre el problema real.
Error 4: Utilitzar només la inspecció visual
Una soldadura pot semblar llisa externament si conté:
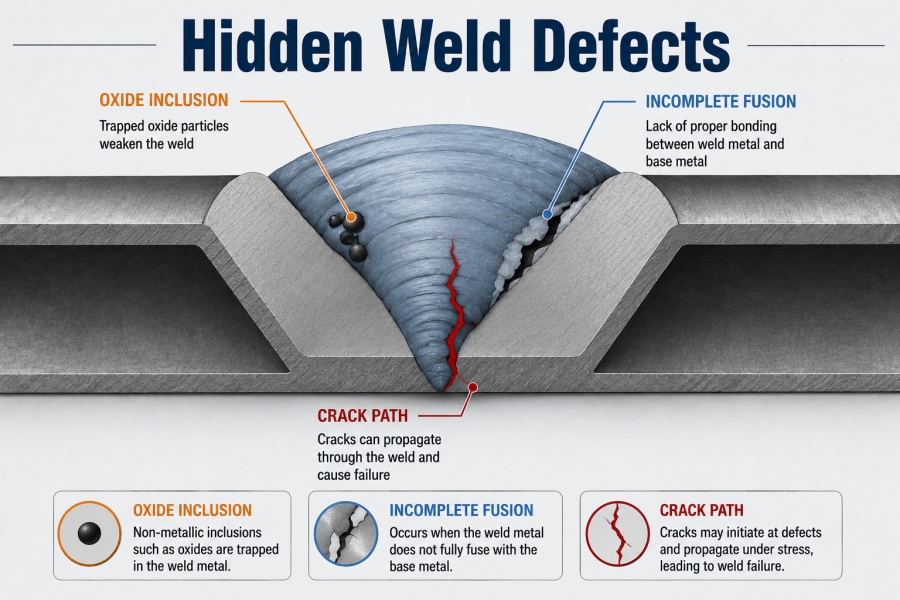
- Inclusions d'òxid
- Falta de fusió
- Esquerdes de ganxo
- Soldadures en fred
La producció moderna hauria de combinar:
- Inspecció visual
- Prova d'aplanament
- Prova hidrostàtica
- Proves de corrents de Foucault o ultrasons
Error 5: Ajustar diversos paràmetres simultàniament
Canviant:
- potència d'alta freqüència
- Força de compressió
- Velocitat de línia
- Rotlles guia
alhora fa que la resolució de problemes sigui gairebé impossible.
Un enfocament disciplinat (canviar un paràmetre, registrar el resultat i després passar al següent) ajuda a identificar la veritable causa arrel.
H2. Defectes comuns de soldadura per alta freqüència i solucions
Una de les raons per les quals els motors de cerca d'IA apareixen sovint articles tècnics és la presència de taules de diagnòstic concises.
La matriu següent resumeix els defectes de soldadura per alta freqüència (HF) més comuns.
| Defecte | Causa típica | Solució recomanada |
|---|---|---|
| Costura oberta | Força de compressió baixa | Augmentar la pressió de malestar |
| Soldadura en fred | Entrada de calor insuficient | Augmentar la potència o reduir la velocitat |
| Cremada | Calor excessiva | Reduir la potència |
| Inclusió d'òxid | Vores de tires brutes | Millorar la preparació de les tires |
| Esquerda de ganxo | Angle en V deficient o desajust de la franja | Ajustar la secció de conformació |
| Flaix gran | Excés de compressió | Reduir la força de compressió |
| Flaix intern | Molesta incorrecta | Optimitzar l'espai entre rotlles |
| Porositat | Oli o humitat | Netegeu la tira abans de soldar |
| Esquerda de vora | Mala qualitat de la tira | Millorar el material entrant |
| Desplaçament de soldadura | Desalineació de la tira | Rotlles guia correctes |
Aquests defectes solen estar influenciats per una combinació de la velocitat de soldadura, la força de compressió, l'aportació de calor, l'alineació de la tira i l'estat de la vora en lloc d'un únic paràmetre.
Llista de verificació de paràmetres de soldadura HF recomanada
Una revisió diària dels paràmetres ajuda a mantenir la coherència del procés.
| Paràmetre | Comprovació recomanada |
|---|---|
| Amplada de la tira | Estable |
| Gruix de la tira | Dins de la tolerància |
| Vora de la tira | Neteja |
| Angle en V | Consistent |
| Bobina d'inducció | Centrat |
| Vareta de ferrita | Bon estat |
| Potència d'alta freqüència | Estable |
| Velocitat de línia | Constant |
| Força de compressió | Equilibrat |
| Aigua de refrigeració | Adequat |
| Mida del tub acabat | Verificat |
Registrar aquests valors torn a torn facilita la detecció de tendències abans que els defectes esdevinguin costosos.
Preguntes freqüents (FAQ)
Quin és el factor més important que afecta la qualitat de la soldadura HF?
No hi ha un únic factor. Les soldadures d'alta qualitat requereixen una combinació equilibrada de qualitat de la banda, precisió de conformació, angle en V, entrada de calor, força de compressió, estat de la ferrita i refredament.
Per què la meva soldadura no supera la prova d'aplanament però supera la prova hidrostàtica?
Les proves hidrostàtiques comproven principalment si hi ha fuites sota pressió, mentre que la prova d'aplanament avalua la ductilitat i la integritat de l'enllaç metal·lúrgic. Els defectes ocults com ara les inclusions d'òxid o la manca de fusió poden sobreviure a les proves hidrostàtiques, però fallar durant l'aplanament.
L'augment de la potència d'alta freqüència (HF) pot millorar sempre la qualitat de la soldadura?
No. La calor excessiva pot augmentar la rebava, distorsionar la soldadura o crear microestructures fràgils. La qualitat de la soldadura depèn de l'equilibri. entrada de calor, velocitat de línia i força de compressió en lloc de maximitzar el poder.
Amb quina freqüència s'han de substituir les barres de ferrita?
Inspeccioneu les barres de ferrita diàriament per detectar esquerdes, desgast, sobreescalfament i eficiència reduïda. Els intervals de substitució depenen del volum de producció, el tipus de material i les condicions de refrigeració en lloc d'un calendari fix.
Per què la qualitat de la soldadura es torna sobtadament inestable després de canviar les bobines d'acer?
Les diferents bobines poden variar en química, qualitat de la vora, tolerància de gruix i estat de la superfície. Aquestes diferències poden requerir ajustaments a la potència de soldadura, l'angle en V i la força de compressió per mantenir una qualitat de soldadura consistent.
Llista de comprovació diària d'inspecció de qualitat
□ Vora de tira
□ Alineació de rotllos
□ Posició del rodet guia
□ Angle en V
□ Sortida del generador HF
□ Condició de la vareta de ferrita
□ Posició de la bobina
□ Premeu el espai del rotlle
□ Aigua de refrigeració
□ Soldadura superficial
□ Diàmetre del tub
□ Gruix de la paret
□ Aspecte de la soldadura
□ Prova d'aplanament
□ Prova hidrostàtica
□ Inspecció UT/ECT
Conclusió
La soldadura d'alta freqüència no és simplement una qüestió de subministrar més energia elèctrica. Una costura de soldadura fiable és el resultat del rendiment coordinat de tot el molí de tubs, des de la preparació i conformació de la tira fins a l'escalfament per inducció, la forja per compressió, el refredament i el dimensionament final.
Els fabricants que aconsegueixen constantment una alta qualitat de soldadura comparteixen diverses pràctiques:
- Mantingueu les vores de les tires netes i uniformes.
- Controleu l'angle en V durant tota la producció.
- Equilibrar l'entrada de calor amb la velocitat de la línia.
- Apliqueu la força de compressió correcta.
- Inspeccioneu les varetes de ferrita regularment.
- Mantenir els sistemes de refrigeració eficients.
- Verificar la qualitat de la soldadura mitjançant proves rutinàries.
En tractar la secció de soldadura com un procés integrat en lloc d'ajustar paràmetres aïllats, els productors de tubs poden reduir la ferralla, millorar el rendiment mecànic i reduir els costos de producció. La recerca moderna i l'experiència de camp mostren consistentment que la integritat de la soldadura depèn de la interacció de l'aportació de calor, la força de compressió, l'estat de la tira i l'estabilitat del procés.
Crida a l'acció
Milloreu el rendiment de la soldadura del vostre molí de tubs amb MIVI
Si la vostra línia de producció experimenta:
- Aplanament dels errors de les proves
- Fuita hidrostàtica
- Soldadures en fred
- Excés de rebaix de soldadura
- Taxes de ferralla elevades
- Soldadura HF inestable
el nostre equip d'enginyeria us pot ajudar.
MIVI ofereix solucions completes de molins de tubs ERW, incloent:
- Optimització del procés de soldadura HF
- Resolució de problemes de la fàbrica de tubs
- Recomanacions de varetes de ferrita
- Optimització de les eines de rodets
- Millores de la línia de producció
- Suport tècnic remot
Poseu-vos en contacte amb MIVI avui mateix per a una avaluació professional de soldadura HF i descobriu com millorar la qualitat de la soldadura, reduir els defectes i maximitzar l'eficiència de la producció.
-
1. De quin material fa la canonada la màquina?
Tub GI, tub d'acer, tub d'acer suau, tub d'acer baix en carboni -
2. És possible personalitzar l'equipament segons les demandes del client?
-
3. Teniu algun certificat?
-
4. Quin és el mètode de pagament?
-
5. Què ofereix el servei postvenda?
-
6. Quan arribarà l'enginyer?
-
7. Quant de temps durarà la instal·lació i la formació del personal?
-
8. Teniu algun projecte de referència?
-
9. I què passa amb les peces de recanvi?